


Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D
Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D.....

Một nhóm dự án đã từng dành tám tháng để bố trí cơ sở chỉ để phát hiện ra trong quá trình kỹ thuật cơ bản rằng tòa nhà sẽ không hỗ trợ các tầng áp lực cần thiết cho một khối ngăn chặn cao. Nguyên nhân cốt lõi rất đơn giản: họ bắt đầu vẽ tường trước khi hoàn thiện cơ sở thiết kế chính thức. Đối với sản xuất liều rắn qua đường uống (OSD), mọi thiết kế nhà máy thành công đều bắt đầu bằng ba câu trả lời không thể thương lượng: dạng bào chế chính xác và đặc tính sản phẩm, sản lượng dự kiến hàng năm tính bằng kilôgam hoặc viên nén và các khu vực pháp lý quản lý chính (FDA, EMA, NMPA, v.v.). Nếu không có những thứ này, kích thước thiết bị, phân loại phòng sạch và thậm chí cả chiều rộng hành lang vẫn chỉ là phỏng đoán.
Tài liệu cơ sở về thiết kế sẽ bao gồm nhiều thông tin hơn ngoài tên phân tử bom tấn. Nó phải xác định dải phơi nhiễm nghề nghiệp (OEB) của API, độ nhạy cảm với độ ẩm và nhiệt, phạm vi kích thước lô và liệu quy trình có bao gồm các dung môi kích hoạt phân vùng ATEX hay không. Nếu nhà máy sẽ xử lý cả viên nén giải phóng ngay và viên giải phóng biến đổi, cơ sở đó phải bố trí các dây chuyền tạo hạt riêng biệt hoặc các quy trình làm sạch được xác nhận tối thiểu giữa các chiến dịch. Các nhà máy đa mục đích tăng thêm tính linh hoạt nhưng cũng tăng gấp bội nỗ lực xác nhận—một sự đánh đổi cần được định lượng sớm.
| Dạng bào chế | Cấp phòng sạch tối thiểu | Điều kiện đặc biệt HVAC điển hình | Vật liệu thiết bị chính | Rủi ro ngăn chặn |
|---|---|---|---|---|
| Máy tính bảng OSD tiêu chuẩn | D | Kiểm soát độ ẩm chung 40–55% RH | Bộ phận tiếp xúc sản phẩm bằng thép không gỉ 316L | Thấp (OEB 1–2) |
| Viên sủi bọt | D với bộ độ ẩm thấp | Điểm sương <10 °C, phòng kín | 316L, niêm phong đặc biệt | Thấp đến trung bình |
| Ống hít bột khô | C | Kiểm soát hạt nghiêm ngặt, độ ẩm thấp | Thép không gỉ cấp dược phẩm | Trung bình (OEB 2–3) |
| OSD mạnh (hormone, chất gây độc tế bào) | D (chứa đựng) | Tầng áp suất âm, không khí một chiều | 316L, được đánh bóng bằng điện, có khả năng CIP | Cao (OEB 4–5) |
Sau khi khóa cơ sở thiết kế, bước tiếp theo là biến chuyển động vật liệu thành nguyên tắc tổ chức của toàn bộ bố cục. Sự thay đổi trong tư duy này giúp ngăn ngừa một sai lầm phổ biến: thiết kế một tòa nhà rồi dồn quy trình vào bên trong.
Trong một nhà máy OSD được thiết kế tốt, khoảng cách bột di chuyển giữa bộ phân phối và máy nén không chỉ quyết định năng suất mà còn cả nguy cơ lây nhiễm chéo. Cứ giảm đi 10 mét khoảng cách vận chuyển thủ công sẽ làm giảm khả năng phát tán hoạt chất trong không khí xuống khoảng 15% và giảm gần 8% số giờ lao động trực tiếp cho mỗi mẻ. Đó là lý do tại sao nên phác thảo sơ đồ dòng nguyên liệu trước khi vẽ đường kiến trúc đầu tiên.
Quy trình điển hình của dây chuyền máy tính bảng—phân phối, tạo hạt ướt hoặc khô, sấy khô, giảm kích thước, trộn, nén, phủ và đóng gói—tạo ra các vùng chức năng tự nhiên. Các vùng này phải đi theo một con đường một chiều và không quay lại. Khóa khí nhân sự và vật liệu cách ly từng khu vực, và máy trộn có cột nâng có thể loại bỏ nhu cầu vận chuyển thùng qua các hành lang bằng cách chuyển IBC trực tiếp từ trộn sang nén thông qua máng trọng lực hoặc phương tiện dẫn hướng tự động. Cách tiếp cận này không chỉ tinh gọn; nó làm giảm số tầng áp suất cần thiết và đơn giản hóa việc phân vùng HVAC.
Các bộ phận tạo hạt và nén thường được ngăn cách bằng một bức tường có hệ thống vận chuyển xuyên qua hoặc bán tự động. Nếu sản phẩm nhạy cảm với độ ẩm, khung vật liệu cũng có thể bao gồm một máy đầm lăn tạo hạt khô thay vì tầng sôi, giảm cả thời gian sấy và nguy cơ thủy phân. Việc bố trí cũng phải xem xét việc mở rộng công suất trong tương lai. Để lại một không gian vỏ được phản chiếu ở phía đối diện của trục tiện ích trung tâm cho phép tăng gấp đôi công suất mà không cần định tuyến lại luồng nguyên liệu.
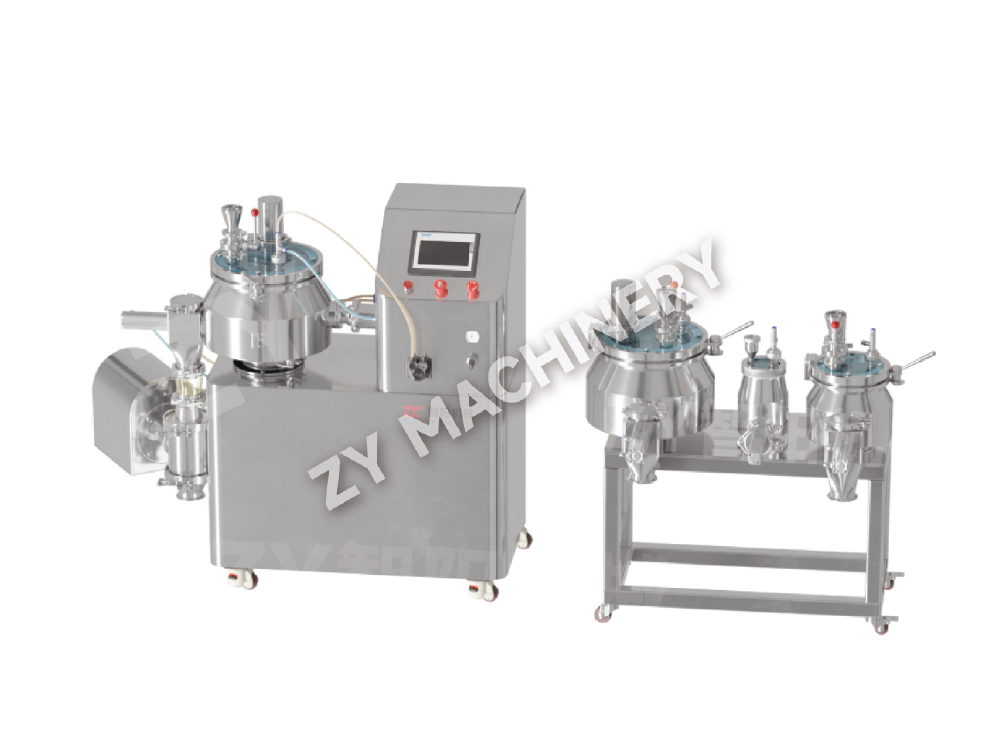
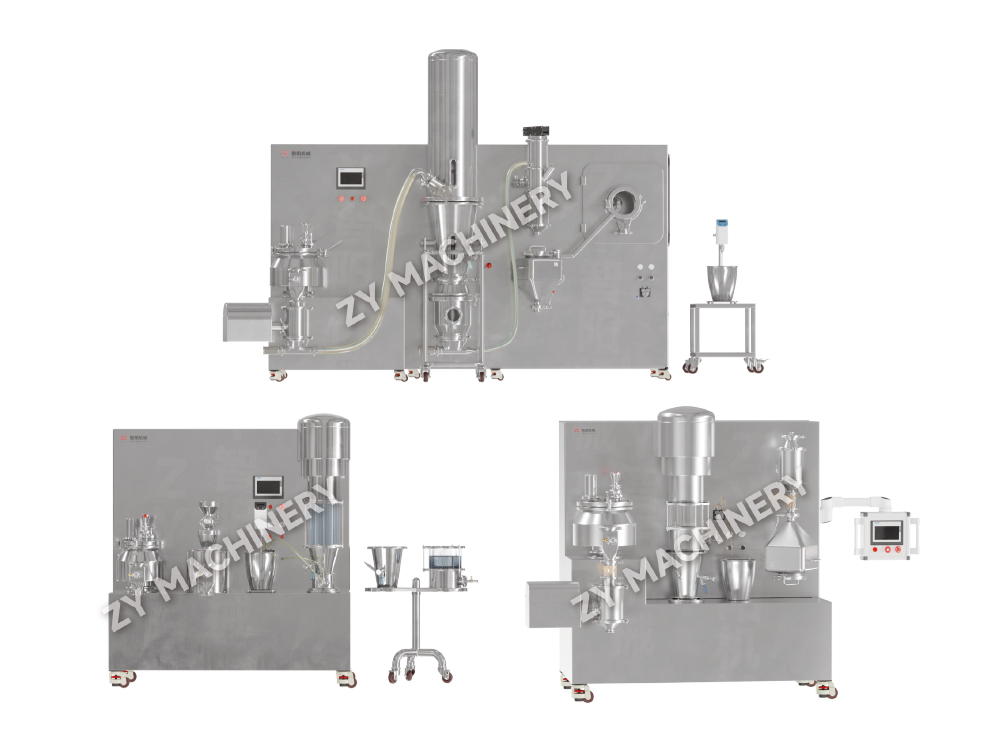
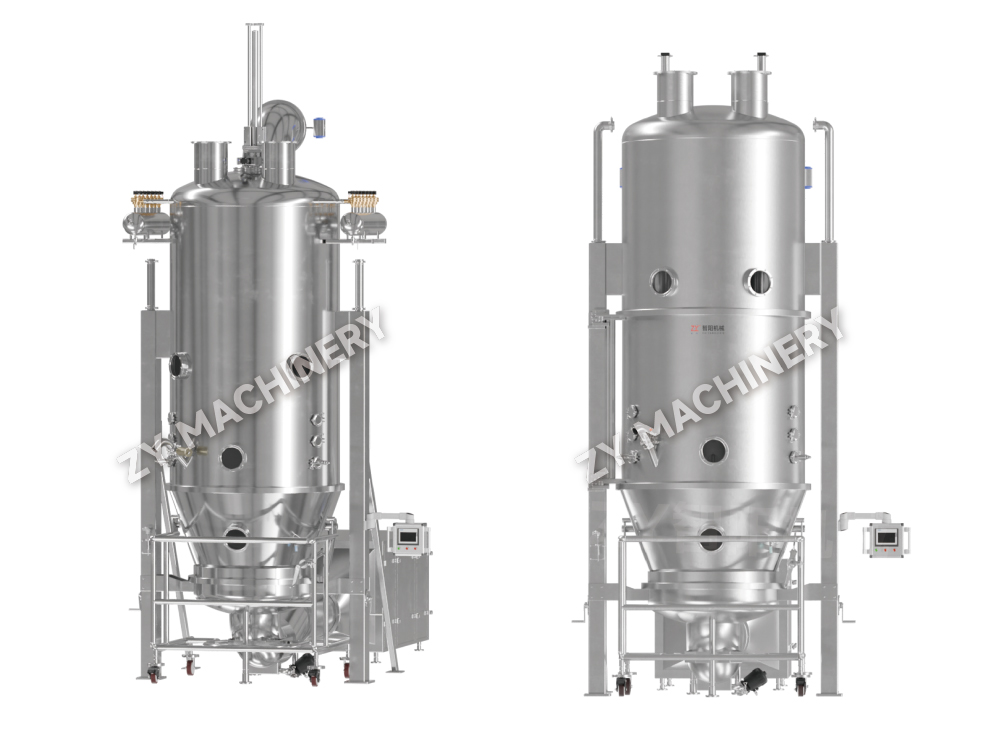
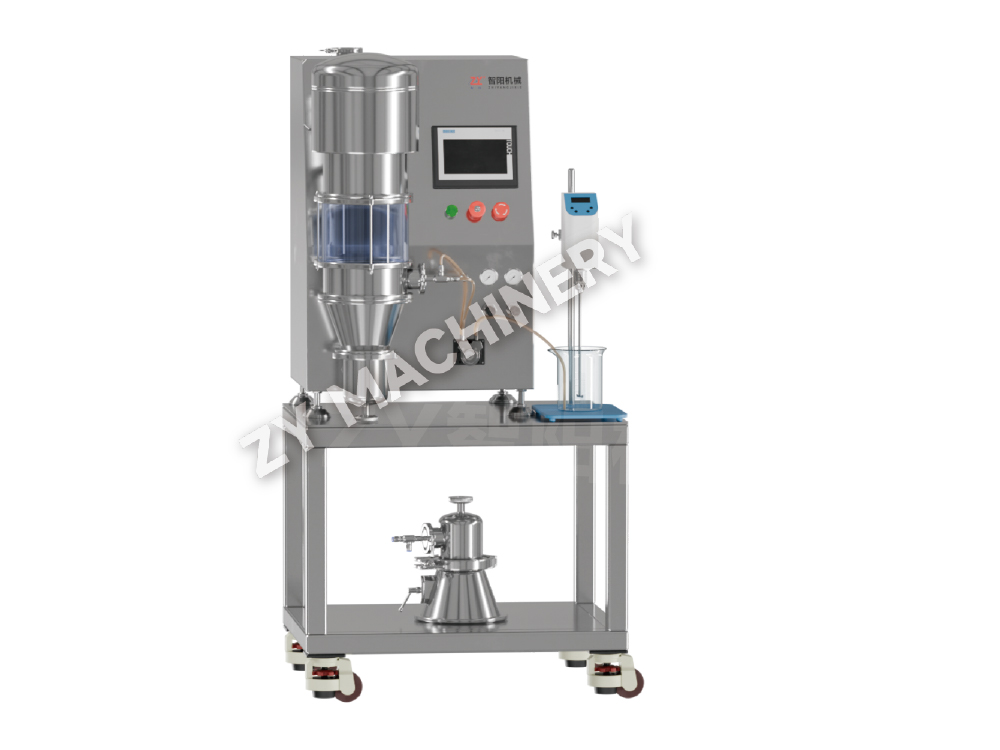
Việc lựa chọn thiết bị tạo hạt về cơ bản là quyết định về cỡ mẻ, cách chứa và tính chất hóa lý của công thức. Một phân tử phân hủy khi có nước sẽ không bao giờ đi qua máy tạo hạt ướt có độ cắt cao; nó thuộc loại máy đầm lăn hoặc dây chuyền nén trực tiếp. Tuy nhiên, nhiều lịch trình dự án bị trì hoãn do danh sách thiết bị được viết trước khi hồ sơ độ ổn định của công thức hoàn tất. Ma trận sau đây làm rõ quyết định.
| tham số | Tạo hạt cắt ướt cao | Tạo hạt chất lỏng | Tạo hạt khô (Máy đầm lăn) |
|---|---|---|---|
| CapEx (tương đối) | Căn cứ | 20–30% | 10–15% |
| Thời gian chu kỳ hàng loạt | 30–60 phút (cộng với sấy khô) | 45–90 phút (sấy tích hợp) | 15–30 phút |
| Nguy cơ ngăn chặn bụi | Vừa phải (xả mở) | Thấp (chuyển tích hợp) | Thấp (hệ thống khép kín) |
| Khả năng làm sạch (khả thi CIP) | Vừa phải; một số bộ phận yêu cầu COP | Tốt; nhiều mô hình cung cấp WIP | Tốt; bề mặt ẩm ướt hạn chế |
| Tốt nhất cho các đặc điểm API | Ổn định với độ ẩm, độ nén kém | Có thể nhạy cảm với độ ẩm, dòng chảy tốt | Rất nhạy cảm với độ ẩm hoặc hiệu lực cao |
| Độ phức tạp xác nhận | Trung bình (kiểm soát điểm cuối sấy) | Trung bình (quy trình công nghệ phân tích đã sẵn sàng) | Thấp (ít tham số quy trình quan trọng) |
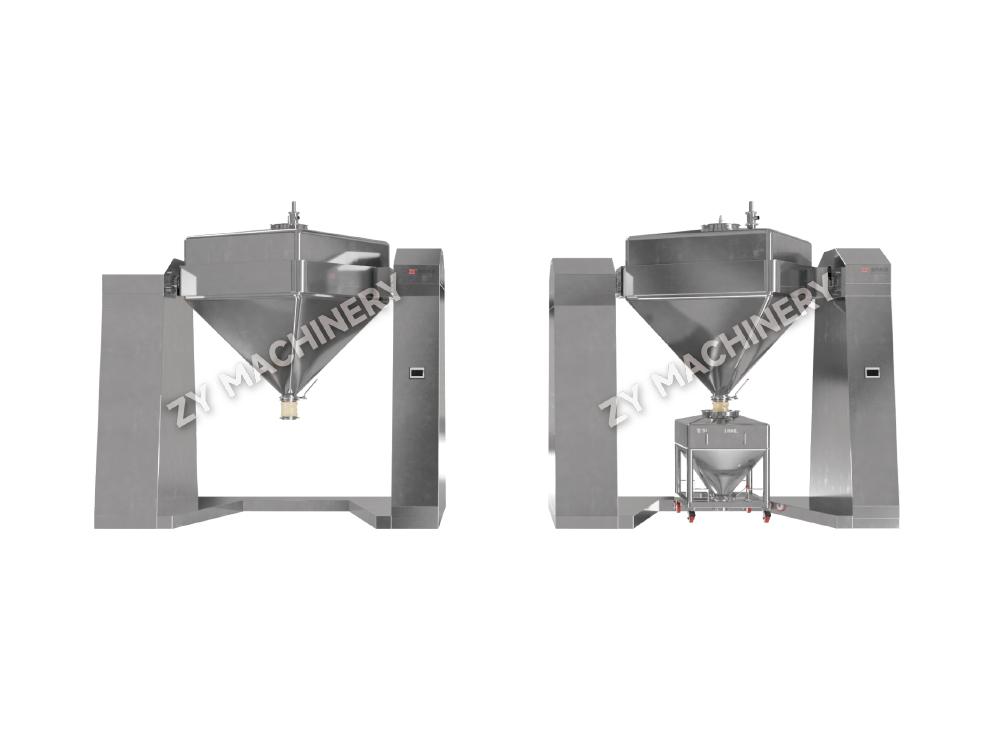
Ngoài việc tạo hạt, thiết bị trộn phải được đánh giá về rủi ro phân biệt. Máy trộn dạng thùng có hệ thống nâng được ưu tiên hơn máy trộn chữ V cố định vì chúng giảm thiểu các bước chuyển và dễ xác nhận hơn về tính đồng nhất của hàm lượng. Trong các cơ sở nhắm đến hợp chất OEB 4/5, toàn bộ hệ thống trộn, nén và phủ phải chạy bên trong bộ cách ly hoặc dưới vỏ áp suất âm. Điều này chuyển phép tính lựa chọn thiết bị sang các hệ thống nhỏ gọn, tích hợp đầy đủ với các giao diện ngăn chặn đã được xác nhận.
Khi thành phần dược phẩm hoạt tính có giới hạn phơi nhiễm nghề nghiệp dưới 1 µg/m³ (OEB 4 hoặc 5), thiết kế cơ sở sẽ chuyển từ bảo vệ sản phẩm sang bảo vệ người vận hành là logic chủ đạo. Chiến lược cách ly trở thành xương sống kiến trúc: mỗi bước quy trình đều được niêm phong và phòng xung quanh được duy trì ở áp suất âm so với các hành lang lân cận, thường có chênh lệch áp suất mục tiêu ít nhất là 15 Pa và hệ thống xử lý không khí một lần chuyên dụng không tuần hoàn ra các khu vực chung.
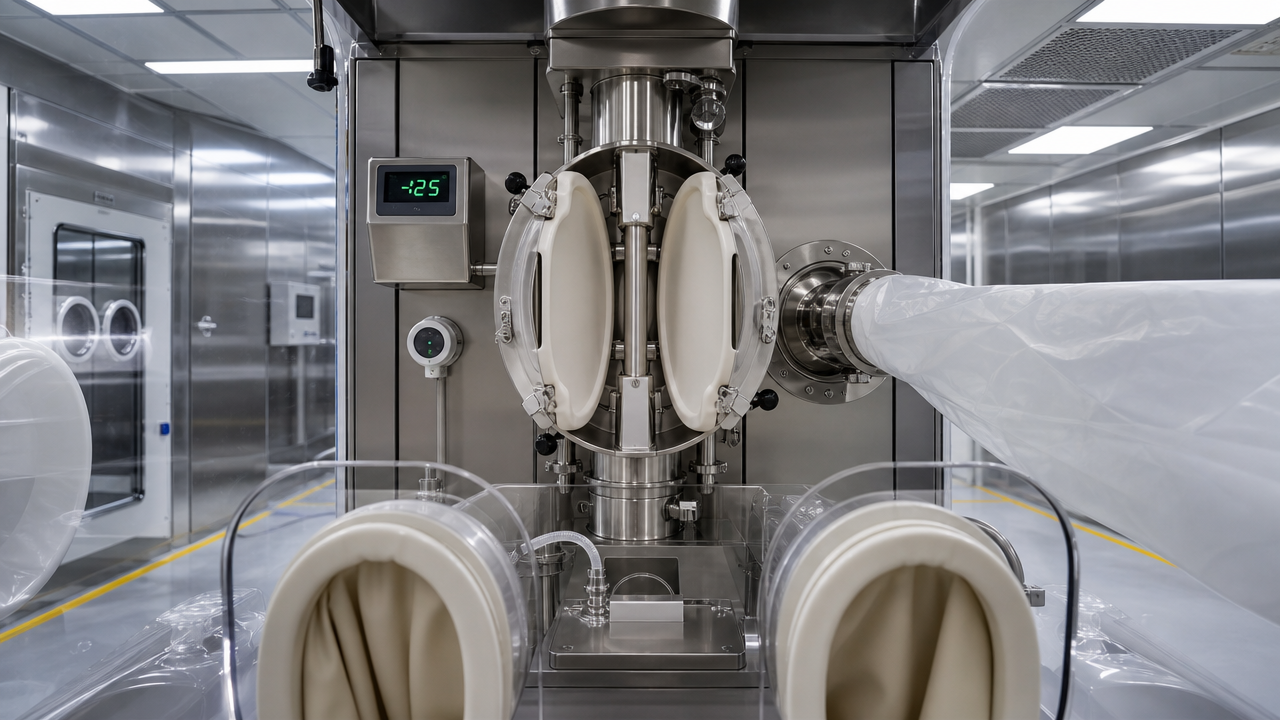
Van bướm phân chia (SBV) đã được xác nhận phải đạt tốc độ rò rỉ nhỏ hơn 1 µg/m³ trong quá trình vận chuyển vật liệu giữa IBC và đầu vào máy ép viên. Bộ lọc HEPA của bộ cách ly phải được xếp hạng H14 với kết quả vượt qua bài kiểm tra DOP được ghi lại. Dưới đây là danh sách kiểm tra tối thiểu cho các gói thiết bị OEB 4/5:
Việc phân loại phòng xung quanh thường vẫn là Cấp D (ISO 8) ở trạng thái nghỉ, nhưng tầng áp suất tạo ra luồng không khí từ hành lang chung (khí quyển) vào khóa khí phức hợp mạnh (âm 7,5 Pa) rồi đi vào phòng xử lý (âm 15 Pa trở lên), tạo ra một đợt quét vào trong liên tục để bảo vệ người vận hành. Các thiết kế hiện đại thường bổ sung thêm phòng chờ với vòi sen được lọc HEPA để ngăn chặn bất kỳ hạt nào thoát ra trong quá trình di chuyển vật liệu.
Hệ thống sưởi, thông gió và điều hòa không khí chiếm 40–60% chi phí hoạt động của nhà máy dược phẩm. Việc phân tầng áp suất sai sẽ dẫn đến việc quan sát quy định hoặc hóa đơn năng lượng quá mức. Hướng dẫn vô trùng của EU GMP Phụ lục 1 và FDA hướng dẫn các thông số môi trường cần thiết. Đối với các cơ sở OSD, mục tiêu là duy trì các điều kiện Cấp D trong các phòng xử lý có người sử dụng, nhưng kiểm soát độ ẩm nghiêm ngặt hơn đối với các sản phẩm sủi bọt hoặc nhạy cảm với độ ẩm. Bảng dưới đây tóm tắt các điểm đặt HVAC quan trọng.
| lớp | Cấp ISO (ở trạng thái nghỉ) | Thay đổi không khí mỗi giờ | Chênh lệch áp suất so với lớp dưới liền kề | Giới hạn hạt ( ≥0,5 µm, ở trạng thái nghỉ) | Giới hạn khả thi (cfu/m³, có hiệu lực) |
|---|---|---|---|---|---|
| A (cho vô trùng) | 5 | Không xác định (vận tốc 0,45 m/s) | Không áp dụng | 3.520 | <1 |
| B | 5–7 | 40–60 | 15 Pa đến C | 3.520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa đến D | 352.000 | 100 |
| D (tiêu chuẩn OSD) | 8 | 15–20 | 12,5 Pa đến chưa được phân loại | 3.520,000 | 200 |
Mức tối thiểu 12,5 Pa không phải là một gợi ý; đó là điểm đặt thiết kế phải được duy trì trong quá trình mở cửa và vận hành thiết bị. Cảnh báo của hệ thống quản lý tòa nhà và giám sát tích cực sẽ kích hoạt khi chênh lệch giảm xuống dưới 10 Pa. Đối với các nhà máy OSD, điểm hỏng hóc phổ biến là hệ thống hút bụi, hệ thống này phải được khóa liên động với nguồn cung cấp HVAC để tránh sự mất cân bằng tiêu cực. Khi một máy sấy tầng chất lỏng đang ở chế độ thổi và xả, việc kiểm soát áp suất trong phòng phải bù cho lượng khí thải lớn.
Xác thực không phải là hoạt động sau cài đặt; nó bắt đầu vào thời điểm đặc tả yêu cầu người dùng được soạn thảo. Một URS có cấu trúc tốt xác định vật liệu xây dựng, độ hoàn thiện bề mặt (Ra ≤ 0,4 µm đối với bề mặt tiếp xúc với sản phẩm), khả năng thoát nước và phương pháp làm sạch giúp loại bỏ trước 70% sai lệch được tìm thấy sau này trong IQ/OQ. Trong một dòng thời gian dự án điển hình, thực hiện Kiểm tra chấp nhận tại nhà máy kỹ lưỡng giúp giảm nỗ lực vận hành trang web tới 30% bởi vì hầu hết các lỗi cơ học và phần mềm đều được giải quyết trước khi thiết bị rời khỏi cửa hàng của nhà cung cấp.
Đối với các cơ sở sản xuất nhiều sản phẩm, kế hoạch tổng thể xác nhận phải bao gồm chiến lược gộp nhóm các sản phẩm theo độ hòa tan và hiệu lực để giảm thiểu số lần chạy xác nhận làm sạch. Các nghiên cứu về thử nghiệm Riboflavin và thu hồi tăm bông cung cấp cơ sở cho các tiêu chí chấp nhận làm sạch cuối cùng.
Một nhà máy mới được xây dựng bằng cách sử dụng các thanh trượt quy trình mô-đun đã được xác nhận trước có thể được hoàn thiện về mặt cơ học nhanh hơn từ 3–6 tháng so với một nhà máy được xây dựng bằng thanh tương đương, nhưng chi phí kỹ thuật trả trước thường cao hơn 10–15% do thiết kế mặt trước chuyên sâu cần thiết để đóng băng các vị trí đường ống và thiết bị. Tuy nhiên, khoản chênh lệch đó thường được phục hồi nhờ gia nhập thị trường sớm hơn: tung ra một sản phẩm chung sớm hơn bốn tháng có thể chiếm thêm 8–12% thị phần trước khi các đối thủ cạnh tranh làm xói mòn giá cả. Sự so sánh dưới đây sử dụng cơ sở OSD giả định là 2 tỷ viên mỗi năm.
| tham số | Mô-đun/Dựa trên ván trượt | Trang web truyền thống được xây dựng |
|---|---|---|
| Tổng thời gian dự án (thiết kế đến PQ) | 22–28 tháng | 28–36 tháng |
| Chi phí vốn (tương đối) | 10–15% | Căn cứ |
| Nỗ lực xác nhận | Thấp hơn 20–30% (mô-đun được xác thực trước) | Xác thực toàn bộ trang web từ đầu |
| Khả năng mở rộng trong tương lai | Linh hoạt; thêm các đường trượt song song | Yêu cầu sửa đổi cấu trúc |
| Sự thay đổi chất lượng xây dựng | Thấp (do nhà máy kiểm soát) | Cao hơn (phụ thuộc vào trang web) |
| Dấu chân phòng sạch điển hình | Nhỏ hơn 15–20% (đường ống được tối ưu hóa) | Lớn hơn do định tuyến tại chỗ |
Ngoài thời gian và chi phí, phương pháp tiếp cận mô-đun giúp đơn giản hóa việc chuyển giao công nghệ vì cùng một thiết kế trượt có thể được nhân rộng trên nhiều khu vực địa lý với việc xác nhận lại ở mức tối thiểu. Tuy nhiên, nếu danh mục sản phẩm dự kiến sẽ thay đổi đáng kể trong vòng 5 năm, thì một tòa nhà truyền thống với khoảng cách cột rộng hơn và giảm bớt tiện ích chung có thể mang lại nhiều tự do hơn trong việc cấu hình lại. Sự lựa chọn cuối cùng phụ thuộc vào sự chắc chắn của dòng sản phẩm.
Thế hệ tiếp theo của các nhà máy OSD sẽ không dựa vào việc lấy mẫu định kỳ để đảm bảo chất lượng. Cảm biến Công nghệ phân tích quy trình—Đầu dò NIR gắn trong máy trộn và máy sấy, máy phân tích kích thước hạt khi xả máy tạo hạt—cho phép giám sát thời gian thực các thuộc tính chất lượng quan trọng. Khi được tích hợp với Hệ thống thực thi sản xuất thông qua đường cao tốc dữ liệu OPC UA, các tín hiệu này có thể cung cấp lý do để phát hành theo thời gian thực, loại bỏ số ngày lưu trữ cách ly. Một nhà máy sẵn sàng cho kỹ thuật số yêu cầu các điểm tích hợp sau được thiết kế ngay từ ngày đầu tiên:
Các cơ quan quản lý mong đợi rằng hồ sơ điện tử sẽ thay thế nhật ký giấy, nhưng họ cũng mong đợi rằng hệ thống này được xác thực để phát hiện hành vi thao túng dữ liệu. Việc bao gồm PAT và tích hợp kỹ thuật số trong kế hoạch xác nhận mô hình chữ V ban đầu tiêu tốn khoảng 12% tổng ngân sách kiểm soát dự án, nhưng nó giúp giảm chi phí giám sát chất lượng liên tục khoảng 20% mỗi năm thông qua việc giảm số giờ thử nghiệm trong phòng thí nghiệm và đánh giá hồ sơ lô. Các nhà máy được thiết kế mà không sẵn sàng về mặt kỹ thuật số sẽ phải tự trang bị thêm trong lần mở rộng đầu tiên, với chi phí gấp ba lần chi phí ban đầu.
Bạn muốn cập nhật?
Liên hệ với chúng tôi qua địa chỉ email dưới đây.
Đừng lo lắng về thư rác. Chúng tôi cũng ghét nó!
Khách hàng di động
Tài khoản Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email: zy@zy-drying.com
ID WeChat
Bản quyền2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Bảo lưu mọi quyền  Nhà sản xuất thiết bị dùng thuốc rắn uống