
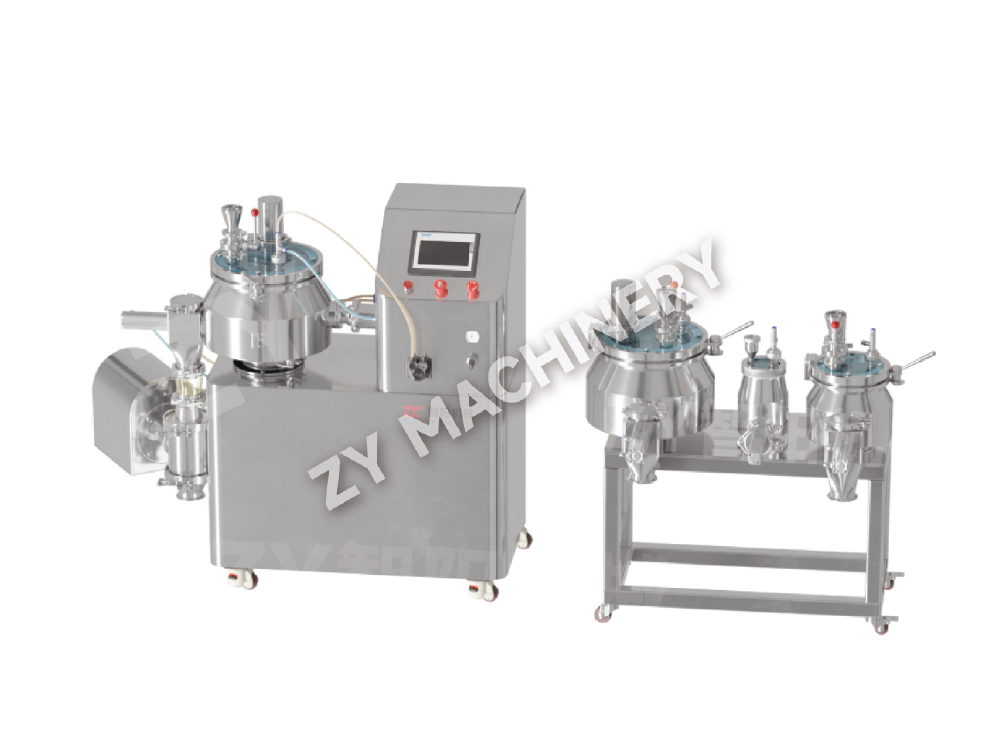
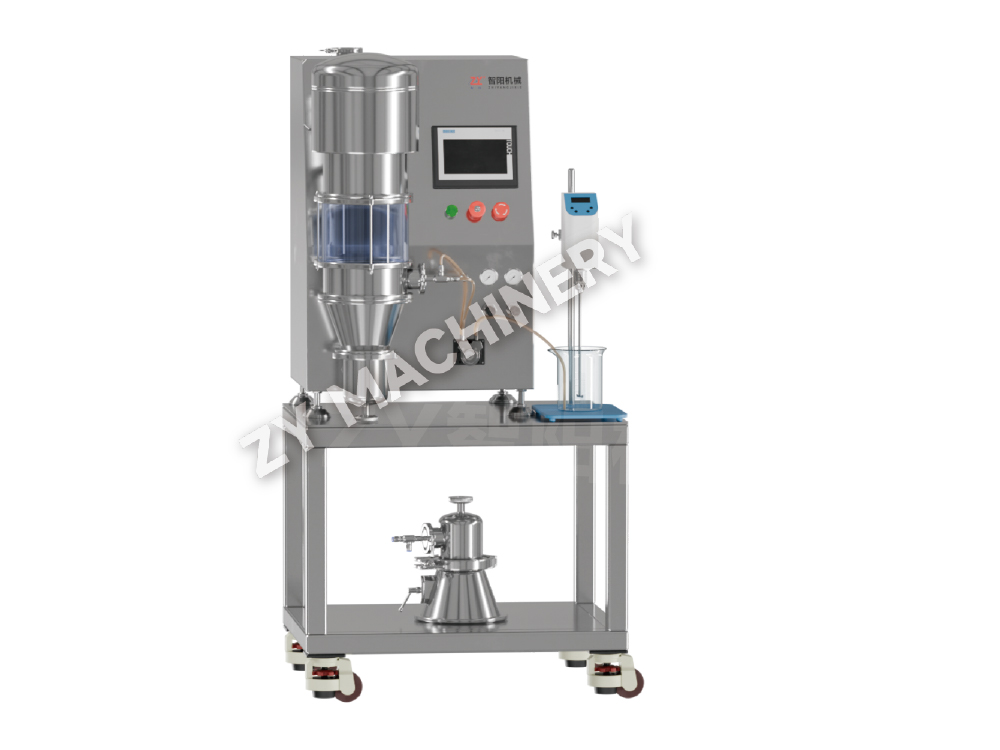
Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D
Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D.....

Vào năm 2026, hơn 70% ứng viên trong quy trình điều trị ung thư được phân loại là API hiệu lực cao (HPAPI) — các hợp chất có giới hạn phơi nhiễm nghề nghiệp (OEL) dưới 10 µg/m³. Một miligam của một số HPAPI có thể tạo ra tác dụng điều trị ở một bệnh nhân nặng 70 kg, nhưng cùng một liều lượng mà người vận hành sản xuất hít vào hoặc hấp thụ có thể gây ra tác hại không thể khắc phục được. Bản chất kép này — hiệu lực đặc biệt kết hợp với độc tính cực cao — buộc mọi quyết định trong thiết kế cơ sở, lựa chọn thiết bị và xác nhận quy trình vệ sinh đều phải dựa trên dữ liệu và cân nhắc rủi ro.
Quá trình sản xuất HPAPI không chấp nhận các giải pháp chung chung. Một lò phản ứng có nắp mở 200 lít không có chỗ trong một quy trình mà một hạt trong không khí có thể vượt quá giới hạn phơi nhiễm trung bình theo thời gian 8 giờ. Hướng dẫn này phân tích các công nghệ ngăn chặn, quy trình mở rộng quy mô và chiến lược làm sạch giúp phân biệt các dây chuyền sản xuất HPAPI thành công với các dây chuyền nguy hiểm — bằng ma trận quyết định, so sánh thiết bị và nghiên cứu điển hình trong thế giới thực đã chuyển hợp chất gây độc tế bào từ lô lâm sàng 10 kg sang lô thương mại 500 kg mà không có sự cố phơi nhiễm của người vận hành nào.
API hiệu lực cao là bất kỳ hợp chất dược phẩm nào tạo ra phản ứng sinh học ở liều dưới 10 mg mỗi ngày hoặc có OEL ở mức hoặc dưới 10 µg/m³ tính theo thời gian trung bình trong 8 giờ. Cơ quan Dược phẩm Châu Âu (EMA) liên kết phân loại HPAPI với mức phơi nhiễm hàng ngày có thể chấp nhận được (ADE), trong đó các giá trị dưới 10 µg/ngày đánh dấu một hợp chất là có tác dụng mạnh, trong khi hướng dẫn dự thảo của FDA Hoa Kỳ về độ an toàn của hợp chất mạnh dựa trên các dải OEL và hoạt tính dược lý. Các định nghĩa theo quy định khác nhau, nhưng ngành này phần lớn đã tiêu chuẩn hóa xung quanh các dải kiểm soát phơi nhiễm dựa trên hiệu suất (ECB).
Hầu hết các nhà sản xuất sử dụng hệ thống dải bốn hoặc năm tầng, thường được gọi là OEB 1 đến OEB 5, để liên kết độc tính của hợp chất với các yêu cầu ngăn chặn. Số OEB càng cao thì nồng độ trong không khí cho phép càng thấp - và việc kiểm soát kỹ thuật càng trở nên bắt buộc.
Các hợp chất OEB 5 điển hình bao gồm tải trọng liên hợp kháng thể-thuốc (ADC) và các chất gây độc tế bào cụ thể như monomethyl auristatin E (MMAE). Những chất này yêu cầu các giải pháp ngăn chặn để đạt được nồng độ trong không khí dưới 0,1 µg/m³ — một chế độ trong đó việc kiểm tra tính toàn vẹn của găng tay, giám sát không khí liên tục và khóa khí vật liệu không còn là tùy chọn nữa và trở thành xương sống cho sự an toàn của người vận hành.
Ba rủi ro liên kết với nhau xác định hoạt động sản xuất HPAPI. Thứ nhất, gây độc trực tiếp cho người vận hành - cấp tính và tích lũy - nếu các biện pháp kiểm soát kỹ thuật không thành công. Thứ hai, các vi phạm về ngăn chặn sẽ thải ra bụi hoặc hơi mạnh vào khu vực sản xuất, khiến nhân viên bị phơi nhiễm trong các công việc thường ngày như lấy mẫu, phân phối hoặc làm sạch. Thứ ba, lây nhiễm chéo vào các sản phẩm không có tác dụng mạnh được sản xuất tại các cơ sở chung, có thể gây ra tình trạng từ chối lô hàng tốn kém hoặc gây hại cho bệnh nhân nếu không bị phát hiện. Những rủi ro này không phải là lý thuyết: trong một lá thư cảnh báo của FDA, một cơ sở đã nhận được giấy phạt sau khi lau mẫu từ một dây chuyền không có hiệu lực cho thấy dư lượng chất gây độc tế bào từ quy trình HPAPI liền kề.
| Nguồn rủi ro | Bán kính tác động | Giảm nhẹ |
|---|---|---|
| Độc tính của người vận hành | Nhóm cá nhân và trực tiếp | Thiết bị cách ly ngăn chặn, mặt nạ lọc không khí chạy bằng năng lượng (PAPR), giám sát không khí theo thời gian thực |
| Thất bại ngăn chặn | Toàn bộ, nhiều đợt | Thiết bị ngăn chặn cao (OEB 4/5), lối đi hai cửa, tầng áp suất |
| Nhiễm chéo | Toàn bộ cơ sở, nhiều sản phẩm | Bộ sản phẩm chuyên dụng, quy trình vệ sinh đã được xác minh, giới hạn nhiễm chéo 10 ppm, độ nhạy của phương pháp phân tích |
Giảm thiểu rủi ro bắt đầu từ chính thiết bị. Vận chuyển mở - múc bột thủ công từ trống vào máy tạo hạt hoặc máy trộn - không được chấp nhận ngoài OEB 2. Thay vào đó, máy tạo hạt có khả năng ngăn chặn cao có găng tay cách ly tích hợp và đóng cổng trung chuyển phải tạo ra một môi trường kín nơi mọi tiếp xúc vật chất diễn ra phía sau các hệ thống rào chắn đã được xác nhận. Sự chuyển đổi từ việc chỉ dựa vào thiết bị bảo hộ cá nhân (PPE) sang biện pháp ngăn chặn được thiết kế này là quyết định có tác động mạnh mẽ nhất mà nhà sản xuất đưa ra khi chuyển sang sản xuất HPAPI.
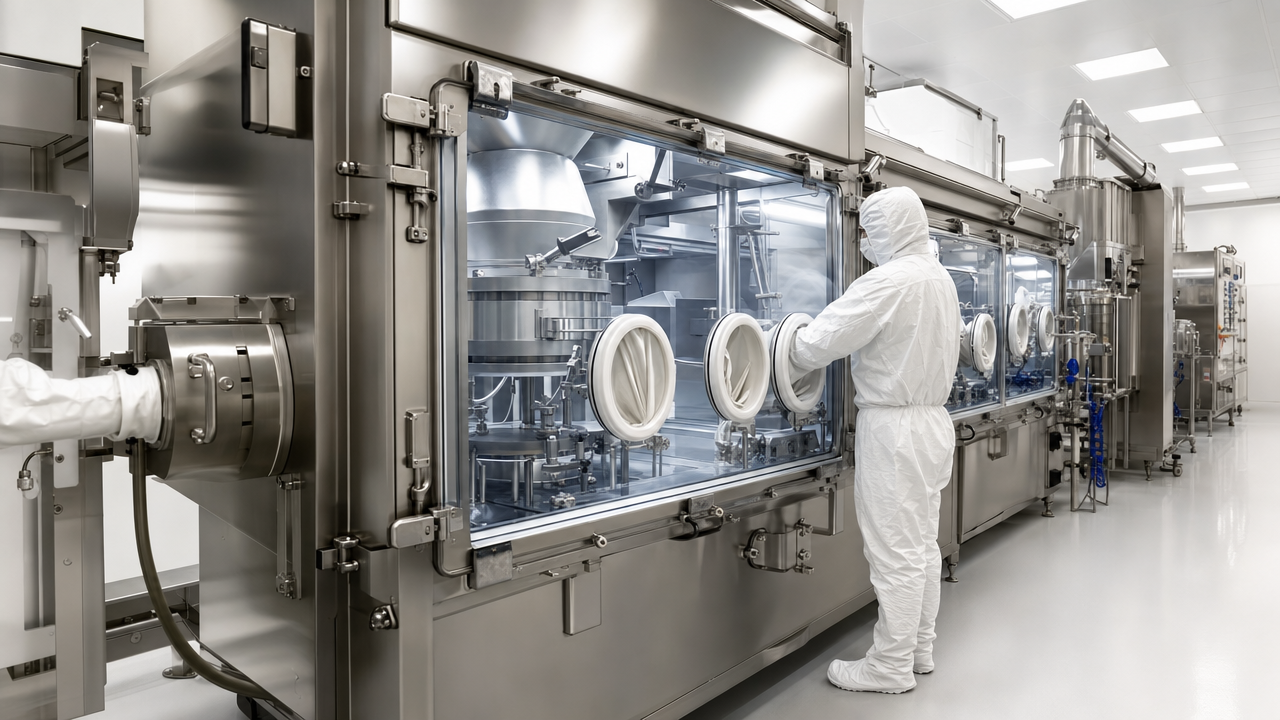
Dạng liều rắn uống (OSD) - viên nén và viên nang - chiếm tỷ trọng ngày càng tăng trong các sản phẩm HPAPI. Tuy nhiên, việc sản xuất chúng một cách an toàn đòi hỏi một triết lý ngăn chặn khác với các loại thuốc tiêm vô trùng. Các quy trình OSD bao gồm tạo hạt, trộn, nén và phủ tạo ra lượng bụi đáng kể, thường ở kích thước hạt dưới 100 micron và tồn tại trong không khí trong nhiều giờ. Việc lựa chọn thiết bị phù hợp sẽ chuyển mối nguy hiểm này từ mối đe dọa thường xuyên thành sự kiện được kiểm soát.
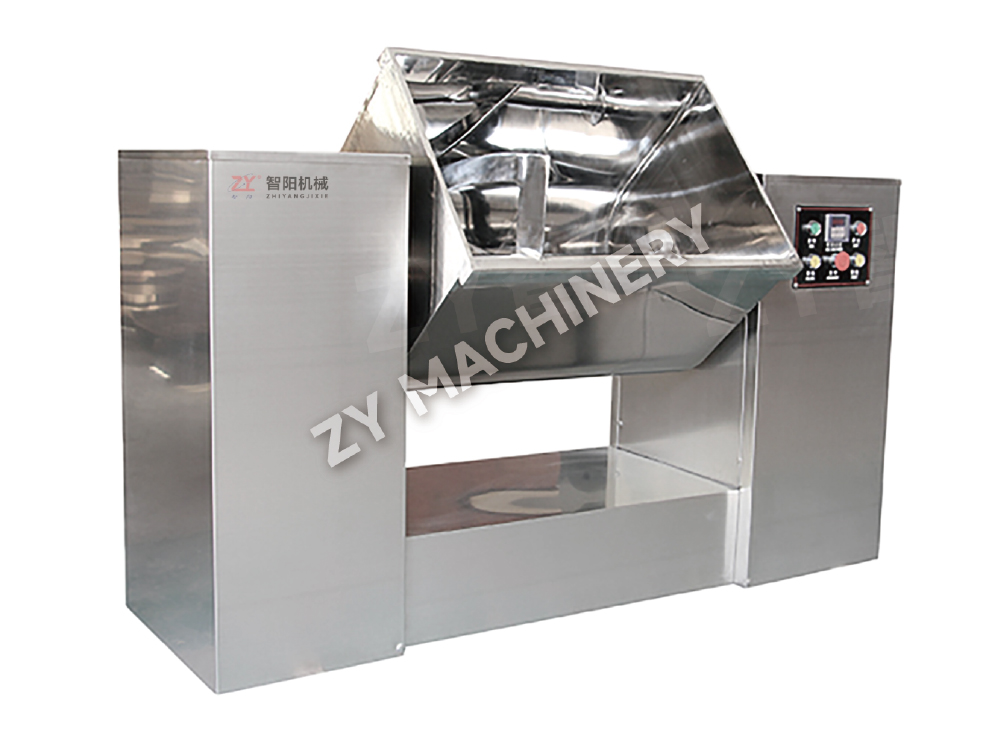
Ba hoạt động đơn vị chiếm ưu thế trong các dòng OSD HPAPI: tạo hạt ướt hoặc khô, trộn và trộn và phủ viên. Mỗi loại đều có các biến thể có khả năng ngăn chặn cao chuyên biệt. Ví dụ, một máy trộn có khả năng ngăn chặn cao phải đạt được độ kín khí trong quá trình nạp và xả, thường là thông qua các van bướm phân chia hoặc các lớp lót liên tục. Máy phủ có khả năng ngăn chặn cao yêu cầu vỏ bọc áp suất âm với khả năng xả được lọc HEPA và rửa tại chỗ (WIP) để tránh các biện pháp can thiệp làm sạch thủ công. Máy tạo hạt, công đoạn sử dụng nhiều bụi nhất, phải được chọn với hiệu suất OEL được kiểm chứng bằng giám sát vệ sinh công nghiệp chứ không chỉ bằng lời hứa của nhà cung cấp.
Ma trận quyết định bên dưới so sánh các danh mục thiết bị chính cho quy trình HPAPI OSD điển hình nhắm mục tiêu OEB 4 (1–10 µg/m³). Kích thước lô giả định một dòng thương mại có khối lượng trung bình.
| Loại thiết bị | OEL điển hình có thể đạt được | Khả năng CIP/WIP | Phạm vi lô (kg) | Tính năng chính |
|---|---|---|---|---|
| Máy tạo hạt có độ chứa cao (ướt) | 0,5–5 µg/m³ | Xóa thủ công WIP | 5–500 | Bát và xả tích hợp bộ cách ly |
| Máy tạo hạt có độ chứa cao (khô) | 1–10 µg/m³ | Hạn chế, nguy cơ bụi cao | 2–200 | Máy đầm lăn có kèm theo máy nghiền |
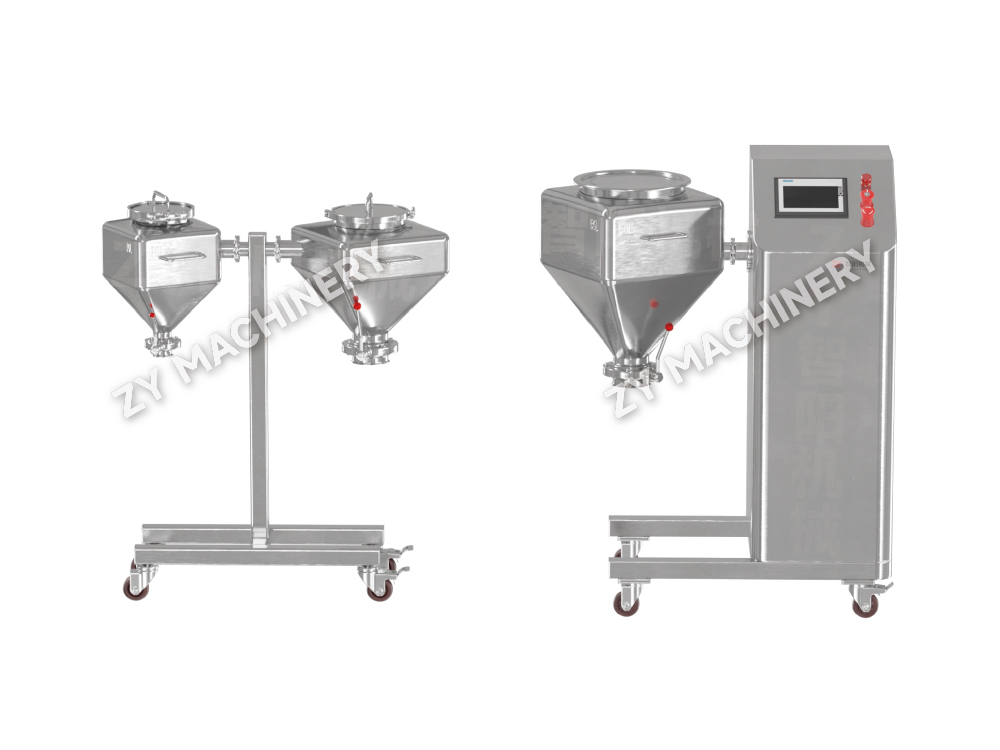
| Máy trộn trộn có công suất cao | 0,3–3 µg/m³ | WIP thông qua bóng phun | 10–1000 | Đế van chia đôi cho IBC |
| Máy phủ viên có độ chứa cao | 0,5–5 µg/m³ | CIP đầy đủ | 50–600 | Phớt trống áp suất âm |
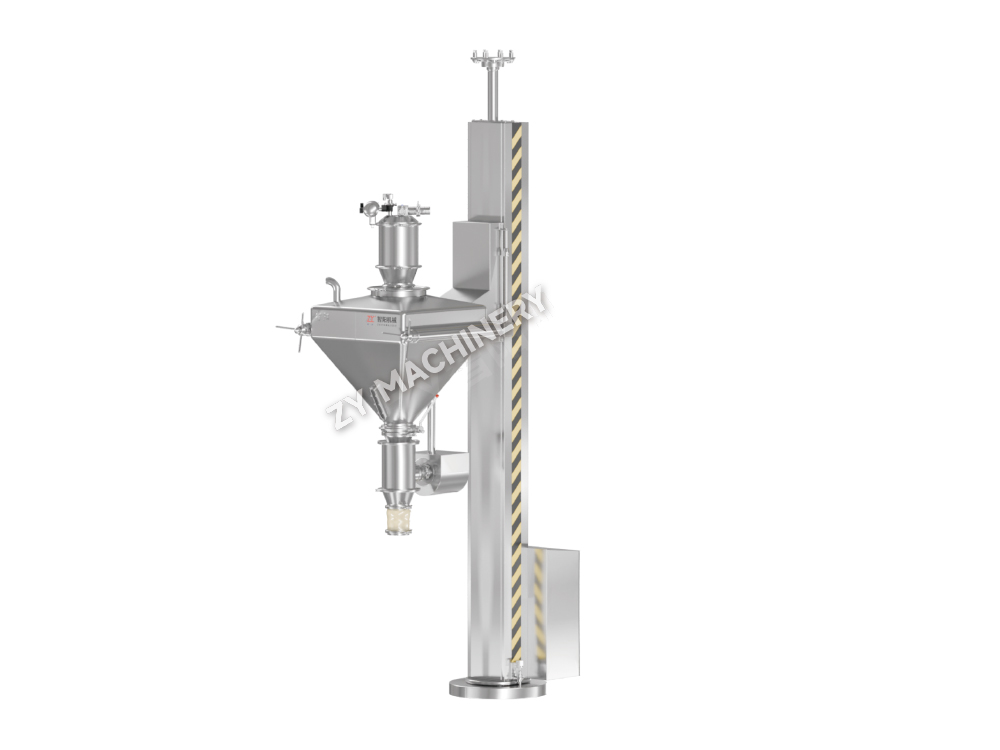
Việc kết nối các hoạt động đơn vị này đòi hỏi phải có hệ thống vận chuyển vật liệu khép kín. Các thùng chứa số lượng lớn trung gian (IBC) có van phân chia alpha-beta chiếm ưu thế trong thiết lập OEB 3–4, trong khi các lớp lót liên tục thụ động (PCL) đang thu hút được lực kéo đối với OEB 5 vì chúng loại bỏ giao diện giữa van với van vốn là điểm rò rỉ phổ biến. Lựa chọn này cũng liên quan đến việc xác nhận quá trình làm sạch: các dây chuyền dựa trên IBC cần các trạm làm sạch riêng biệt, trong khi PCL chỉ sử dụng một lần và loại bỏ hoàn toàn gánh nặng xác nhận việc làm sạch — nhưng với chi phí tiêu hao cao hơn.
Trình tự lựa chọn thực tế bắt đầu với bước có rủi ro cao nhất - thường là tạo hạt. Nếu máy tạo hạt không thể giữ được mục tiêu OEL của nó thì ngay cả một máy phủ hạ lưu hoàn hảo cũng sẽ không giải cứu được bộ sản phẩm. Vì lý do đó, nhiều cơ sở bắt đầu đầu tư thiết bị HPAPI của mình bằng dây chuyền tạo hạt có công suất cao , sau đó pha trong chứa hệ thống trộn và cuối cùng là lớp phủ có thông số kỹ thuật cao.
Việc mở rộng quy trình HPAPI từ lò phản ứng trong phòng thí nghiệm 1 lít sang dây chuyền thương mại 500 kg không chỉ là vấn đề kỹ thuật — mà còn là vấn đề ngăn chặn được thắt chặt theo mọi mức tăng cường độ. Tủ hút trong phòng thí nghiệm hoạt động ở mức 50 gram không có khả năng bảo vệ ở mức 50 kg, trong đó việc truyền bột tạo ra nồng độ trong không khí có thể tăng vọt gấp 1000 lần trong quá trình đổ hoặc xúc túi.
Lộ trình mở rộng quy mô phải được chia thành ba chế độ ngăn chặn riêng biệt, mỗi chế độ có bộ thiết bị riêng và các yêu cầu xác minh.
Một hoạt động mở rộng quy mô quan trọng là đánh giá khả năng ngăn chặn. Nó ánh xạ mọi hoạt động mở — sạc, lấy mẫu, xả, thay đổi bộ lọc — thành giải pháp ngăn chặn và đánh giá rủi ro tồn dư sau khi kiểm soát. Đối với HPAPI gây độc tế bào có trọng lượng từ 10 kg đến 500 kg, đánh giá khả năng ngăn chặn đã xác định năm bước có rủi ro cao, trong đó có ba bước sửa đổi kỹ thuật bắt buộc (thêm cổng lấy mẫu khép kín, nâng cấp lên trạm nối IBC van kép và lắp đặt máy xén túi tự động). Sau khi triển khai, các mẫu không khí cá nhân đã giảm từ trung bình hình học 12 ng/m³ xuống 0,8 ng/m³ — cải thiện gấp 15 lần giúp vượt qua giới hạn cảnh báo dựa trên OEL.
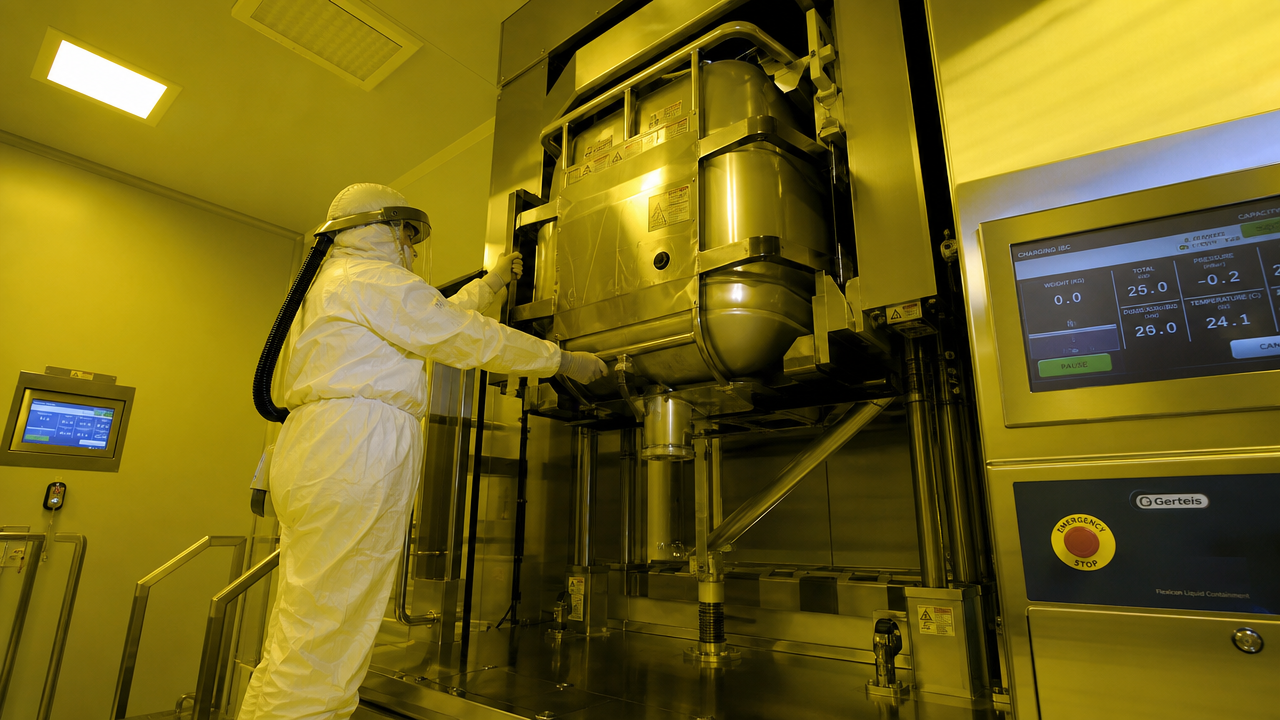
Không có dòng HPAPI nào an toàn nếu không có xác nhận làm sạch chứng minh việc loại bỏ các dư lượng mạnh đến mức không gây rủi ro lây nhiễm chéo cho sản phẩm tiếp theo. Số liệu cơ bản là giới hạn phơi nhiễm dựa trên sức khỏe (HBEL), thường được biểu thị dưới dạng mức phơi nhiễm hàng ngày được phép (PDE) hoặc ADE. Giới hạn chuyển tiếp phổ biến là 10 ppm của sản phẩm trước đó ở liều tối đa hàng ngày tiếp theo, nhưng đối với HPAPI, con số 10 ppm đó thường là mức độ quá cao. Đối với hợp chất có ADE là 1 µg/ngày, lượng 10 ppm chuyển sang viên 500 mg sẽ cung cấp 5 µg — gấp năm lần giới hạn an toàn. Vì vậy, giới hạn làm sạch phải được tính toán cụ thể cho từng hợp chất, không được vay mượn từ các chương trình không mạnh.
Chiến lược làm sạch được chia thành làm sạch tại chỗ tự động (CIP) và làm sạch thủ công. CIP chiếm ưu thế hơn thiết bị HPAPI vì nó giúp loại bỏ sự tiếp xúc của người vận hành trong quá trình vệ sinh. Bóng phun, đầu phun quay và vòi phun tốc độ cao tiếp cận các bề mặt bên trong mà không làm vỡ lớp ngăn chặn. Tuy nhiên, chỉ CIP không thể loại bỏ tất cả cặn bám trên các vòng đệm, miếng đệm và chân chết - những thứ này cần phải lau sạch bằng tay, việc này phải được thực hiện bên trong bộ cách ly hoặc thông qua cổng găng tay có đầy đủ PPE.
| Phương pháp lấy mẫu | Ưu điểm | Hạn chế | Ứng dụng tốt nhất |
|---|---|---|---|
| Lau bề mặt (tăm bông) | Đo trực tiếp dư lượng trên bề mặt thiết bị; có thể nhắm mục tiêu các vị trí trong trường hợp xấu nhất | Phục hồi phụ thuộc vào kỹ thuật; không thể lấy mẫu các khu vực không thể tiếp cận | Xác minh sau CIP của các bề mặt quan trọng (bát, máng xả) |
| Lấy mẫu nước rửa | Tích hợp cặn từ các bề mặt lớn; không xâm phạm | Phải giả định giải thể thống nhất; có thể bỏ sót dư lượng không hòa tan | Rửa sạch lần cuối bể chứa, máy trộn và dây chuyền vận chuyển |
| Giám sát TOC trực tuyến | Dữ liệu thời gian thực; giảm tốc độ quay vòng của phòng thí nghiệm; có xu hướng | Không dành riêng cho hợp chất; dương tính giả từ chất tẩy rửa | Xác minh liên tục các chu trình súc rửa và trả lại nước CIP |
Tiêu chí chấp nhận được đặt ở cấp độ PDE, được chuyển thành giá trị chuyển tiếp tối đa cho phép (MAC) trên mỗi diện tích bề mặt. Đối với máy tạo hạt 500 lít có diện tích bề mặt bên trong là 12 m2 và tổng MAC là 1 mg, giới hạn trên mỗi diện tích là 0,083 mg/100 cm2. Các mẫu lau phải có dư lượng dưới giới hạn đó và áp dụng hệ số thu hồi. Bất kỳ sự sai lệch nào cũng sẽ kích hoạt phân tích nguyên nhân gốc rễ - thường chỉ ra một chân chết không được tiếp xúc với bình xịt CIP hoặc một miếng đệm chặn API. Thiết kế lại những khu vực đó để có thể thoát nước và trơn tru (Ra < 0,8 µm) sẽ ngăn ngừa tái phát.
Chương trình xác nhận làm sạch HPAPI thành công phải chạy tối thiểu ba lần chạy thành công liên tiếp, bao gồm cả kiểm tra trực quan và thử nghiệm phân tích, đồng thời xác nhận lại bất cứ khi nào kích thước lô, thông số làm sạch hoặc cấu hình thiết bị thay đổi. Các trang web tích hợp giám sát TOC trực tuyến sau CIP đã cắt giảm 40–60% lượng xét nghiệm tăm bông trong phòng thí nghiệm, đẩy nhanh việc phát hành lô mà không ảnh hưởng đến độ an toàn.
Để kiểm tra những nguyên tắc này, một CDMO cỡ trung đã sử dụng HPAPI gây độc tế bào Loại II BCS từ sản xuất lâm sàng giai đoạn cuối (lô 10 kg) đến quy mô thương mại (lô 500 kg) trong khoảng thời gian 18 tháng. Hợp chất này có OEL là 0,3 µg/m³ — chắc chắn nằm trong lãnh thổ OEB 5 — và dây chuyền thí điểm hiện có, sử dụng bộ cách ly phía trước mở và chuyển IBC thủ công, đã ghi lại mức phơi nhiễm cá nhân trung bình là 1,5 ng/m³ nhưng có mức tăng đột biến lên tới 22 ng/m³ trong quá trình thay đổi bộ lọc.
Thiết kế mở rộng quy mô đã thay thế bước sạc thủ công bằng máy xén túi tự động bên trong bộ cách ly có tính toàn vẹn cao. Bước tạo hạt ướt chuyển sang chứa máy tạo hạt cắt cao với bộ xả bát có van chia đôi gắn trực tiếp vào máy trộn IBC 500 kg. Máy tráng đã được nâng cấp lên thiết bị áp suất âm, có khả năng CIP và tất cả vỏ bộ lọc được thiết kế lại để thay đổi túi vào/túi ra (BIBO) với khả năng ngăn chặn lớp lót liên tục.
Sau khi vận hành thử, hoạt động giám sát môi trường cho thấy mức phơi nhiễm cá nhân trung bình hình học là 0,09 ng/m³ — giảm 85% so với dữ liệu thí điểm. Không có sự chênh lệch nào vượt quá giới hạn cảnh báo 0,3 ng/m³ xảy ra trong 22 lô thương mại. Xác nhận làm sạch đã vượt qua ba lần chạy liên tiếp với kết quả nước rửa dưới MAC có nguồn gốc từ PDE và khả năng thu hồi tăm bông trung bình là 92% đối với hợp chất mục tiêu. Tổng vốn đầu tư là 4,2 triệu USD, nhưng dự án đã đạt sản lượng thương mại trước 9 tháng so với kế hoạch do lỗi ngăn chặn - nguyên nhân gây ra hai lần ngừng hoạt động kéo dài 6 tuần trong các chiến dịch thí điểm - đã được loại bỏ hoàn toàn.
Nhiều nhà quản lý vận hành xem thiết bị có khả năng ngăn chặn cao như một trung tâm chi phí. Quan điểm đó bỏ qua các chi phí tiềm ẩn của việc xử lý mở: tỷ lệ đốt cháy thiết bị bảo hộ cá nhân, các chuyến đi giám sát môi trường, thất thoát lô do lây nhiễm chéo và thời gian ngừng hoạt động theo quy định. So sánh tổng chi phí sở hữu (TCO) trong khoảng thời gian 5 năm đối với dây chuyền OEB 4 HPAPI cỡ lô 200 kg cho thấy một sự đảo ngược đáng chú ý: dây chuyền ngăn chặn tốn thêm 18% vốn nhưng giảm 37% chi phí vận hành hàng năm.
| Danh mục chi phí | Đường ngăn chặn | Đường dây mở |
|---|---|---|
| Lắp đặt thiết bị vốn | 3.200 | 2.600 |
| PPE và vật tư tiêu hao hàng năm | 80 | 340 |
| Xác nhận vệ sinh hàng năm (gạc, phòng thí nghiệm) | 45 | 120 |
| Thời gian ngừng hoạt động hàng năm (lỗi ngăn chặn) | 0 (dự kiến) | 210 |
| Tổng chi phí 5 năm (bao gồm vốn) | 3,825 | 5.950 |
Khoản tiết kiệm lớn nhất đến từ việc tránh được thời gian ngừng hoạt động. Các hoạt động của dây chuyền mở dành trung bình 14 ngày mỗi năm để điều tra và khắc phục các sai lệch ngăn chặn, trong khi các biện pháp kiểm soát được thiết kế của dây chuyền khép kín đã loại bỏ các rủi ro sai lệch tại nguồn. Chi phí vật tư tiêu hao dùng một lần cho các hệ thống vận chuyển khép kín - chẳng hạn như lớp lót liên tục thụ động - được bù đắp hoàn toàn bằng mức tiêu thụ PPE giảm 65% và khối lượng xét nghiệm gạc giảm 60%. Đối với một nhà sản xuất theo hợp đồng thanh toán 2.000 USD mỗi giờ sản xuất, 14 ngày sản xuất bổ sung có nghĩa là thu hồi doanh thu hàng năm hơn 670.000 USD.
Chi phí cơ sở vật chất là một khía cạnh khác. Một đường dây khép kín có cách ly áp suất âm có thể chia sẻ một cách hợp lý một tòa nhà với các hoạt động không mạnh mà không yêu cầu sự tách biệt hoàn toàn về mặt vật lý. Một dây chuyền HPAPI mở thường yêu cầu một cánh chuyên dụng với hệ thống HVAC, áo choàng và luồng nguyên liệu riêng biệt — thêm 1,5–2 triệu USD vào vốn cơ sở, mà tính toán TCO ở trên đã được tính vào con số vốn của dây chuyền mở. Kết quả: ngăn chặn không phải là một lựa chọn cao cấp mà là một chiến lược tối ưu hóa chi phí dài hạn cho bất kỳ sản phẩm HPAPI nào có thời gian cung cấp thương mại trên ba năm.
Bạn muốn cập nhật?
Liên hệ với chúng tôi qua địa chỉ email dưới đây.
Đừng lo lắng về thư rác. Chúng tôi cũng ghét nó!
Khách hàng di động
Tài khoản Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email: zy@zy-drying.com
ID WeChat
Bản quyền2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Bảo lưu mọi quyền  Nhà sản xuất thiết bị dùng thuốc rắn uống