




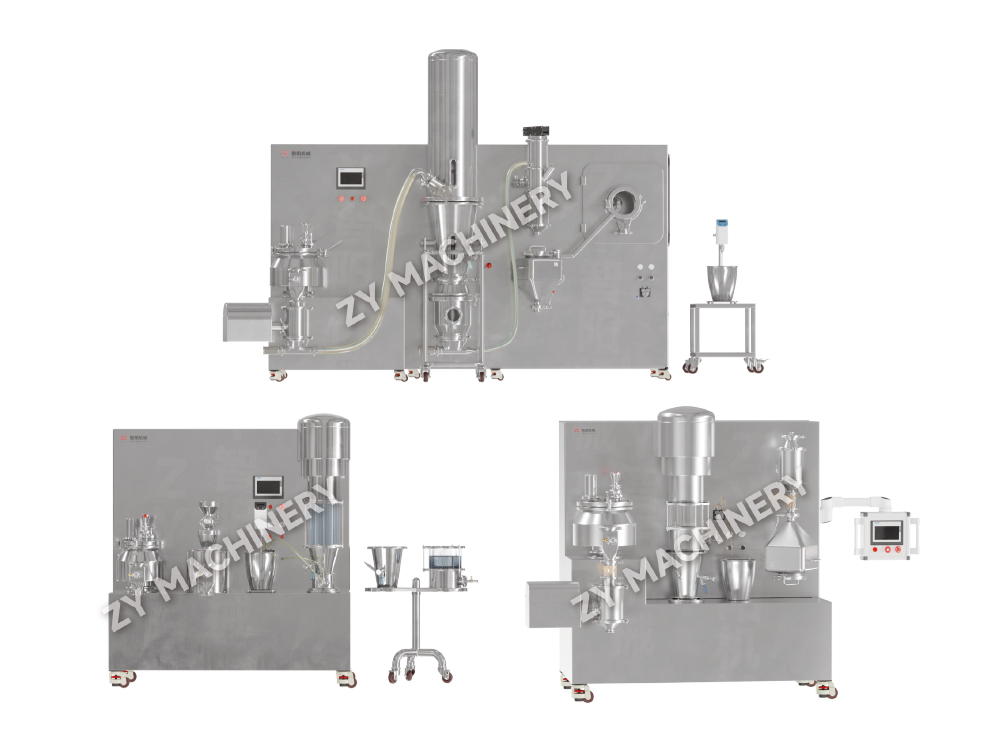
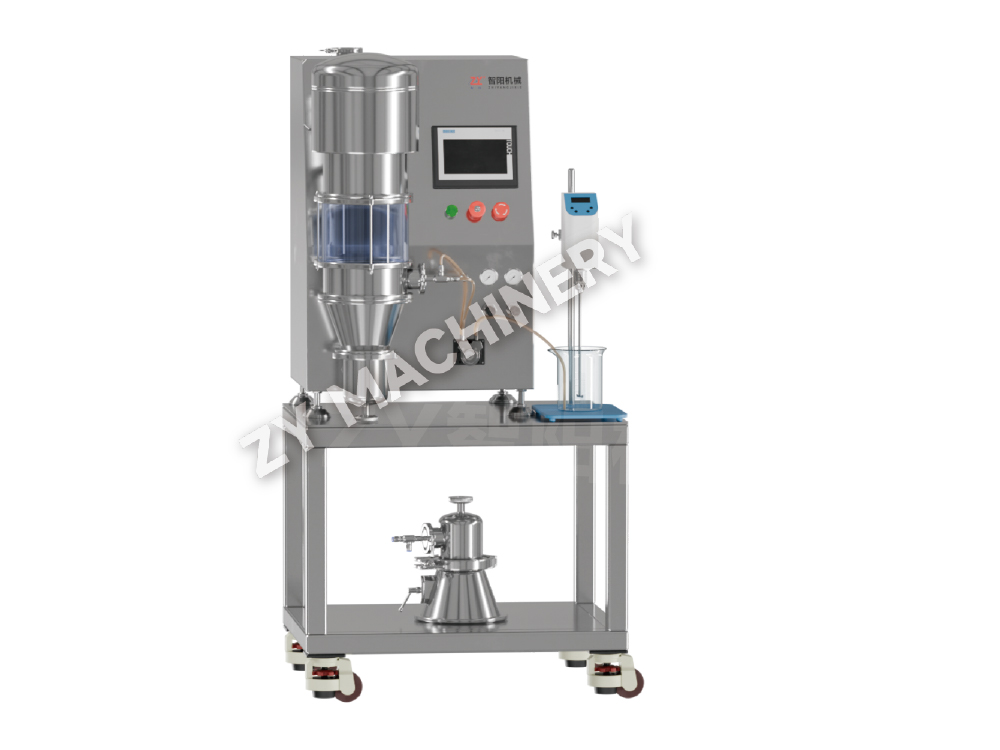
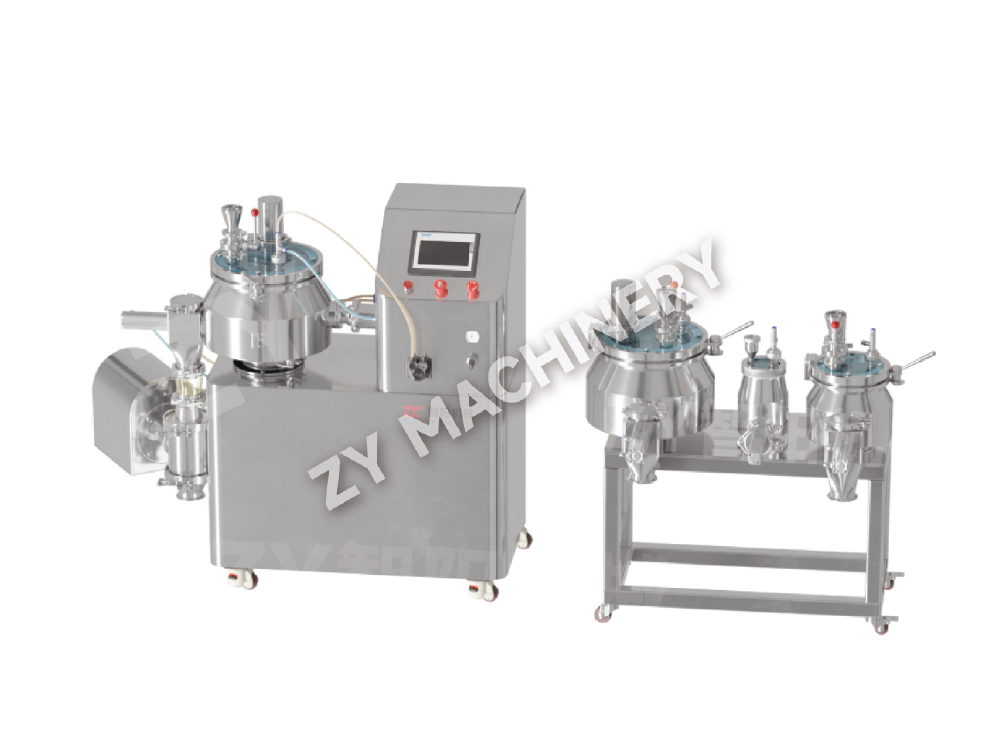
Đơn vị sản xuất liều lượng rắn quy mô phòng thí nghiệm R&D của GFL
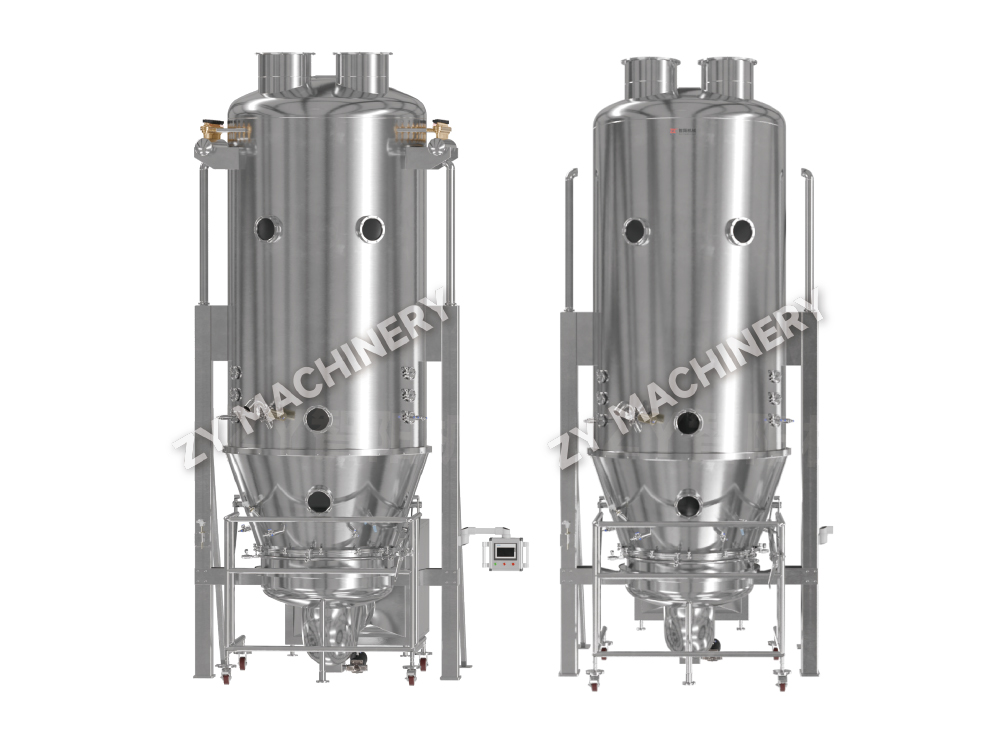
Đơn vị sản xuất liều rắn quy mô phòng thí nghiệm GFL R&D được thiết kế v.....

Một lỗi giới hạn duy nhất có thể dẫn đến việc bị từ chối toàn bộ lô, gây lãng phí vật liệu và mất thời gian sản xuất từ 50.000 USD trở lên. Các lỗi của máy tính bảng hiếm khi bị cô lập—chúng thường báo hiệu sự tương tác giữa thiết kế công thức, thiết lập thiết bị và các thông số quy trình. Việc coi mỗi lỗi là một vấn đề độc lập sẽ dẫn đến việc khắc phục sự cố lặp đi lặp lại. Thay vào đó, các tổ chức thành công nhất ánh xạ các khiếm khuyết về ba loại gốc có mối liên hệ với nhau: công thức (thành phần và tính chất vật lý của hạt), thiết bị (điều kiện ép, hình dạng dụng cụ, cặn làm sạch) và quy trình (cấu hình lực nén, tốc độ, dừng trước khi nén).

Ví dụ, việc đóng nắp và cán màng thường tạo ra các hạt mịn dư thừa trong hạt, nhưng những hạt mịn đó có thể là kết quả của bước tạo hạt khô quá mạnh hoặc do quá trình sấy khô khiến bề mặt trở nên giòn. Mặt khác, hiện tượng dính có thể bắt nguồn từ sự thiếu hụt chất bôi trơn, nhưng nguyên nhân thực sự có thể là sự biến động của cặn sạch tại chỗ (CIP) làm thay đổi ma sát của mặt chày. Các kỹ sư dược phẩm giỏi nhất xây dựng ma trận chẩn đoán khuyết tật kết nối các biến số trong công thức như độ ẩm (phạm vi tối ưu 1,5–3,0% đối với hầu hết các công thức giải phóng ngay), loại và nồng độ chất bôi trơn cũng như kích thước hạt API với khiếm khuyết cụ thể được quan sát. Độ ẩm dưới 1,5%, nguy cơ đóng băng tăng lên đáng kể do các hạt thiếu độ dẻo để hình thành các liên kết bền giữa các hạt. Trên 5%, việc dính gần như không thể tránh khỏi nếu không làm nóng trước hoặc bộ nén hút ẩm.
Bài viết này chuyển từ các nguyên tắc chung sang các loại khiếm khuyết cụ thể, sau đó đến vai trò của phương pháp tạo hạt, mở rộng quy mô và giám sát nâng cao. Mọi khuyến nghị đều dựa trên các ngưỡng có thể đo lường được và các điều chỉnh dành riêng cho thiết bị, do đó bạn có thể chuyển từ chẩn đoán sang điều chỉnh chỉ trong một ca.
Đóng nắp là sự phân tách theo chiều ngang của mặt trên (hoặc mặt dưới) của máy tính bảng với thân chính; cán màng là một vết nứt tương tự có thể xuất hiện ở bất kỳ đâu dọc theo trục ngang. Cả hai khuyết tật đều cho thấy liên kết yếu giữa các lớp được hình thành trong quá trình nén. Các nguyên nhân chính rơi vào bốn nhóm: quá nhiều hạt mịn trong hạt, chất bôi trơn quá mức, chất kết dính không đủ và cài đặt nén không chính xác. các thiết bị trộn được sử dụng để pha trộn chất bôi trơn đặt ra giai đoạn: nếu magie stearat phủ các hạt quá dày do trộn quá kỹ hoặc điều kiện cắt sai, thậm chí tăng 0,5% trên mức danh nghĩa 1,0% w/w có thể làm giảm độ cứng của viên thuốc từ 30–40%. Trộn trước chất bôi trơn với một phần nhỏ hạt mịn trước khi thêm vào khối chính có thể làm giảm hiệu ứng phủ ngoài này mà không làm giảm tổng chất bôi trơn.
Về mặt nén, lực nén trước dưới 5 kN thường không thể đẩy đủ không khí ra khỏi khuôn trước khi nén chính. Không khí bị mắc kẹt sau đó nở ra sau khi thoát ra ngoài, gây ra hiện tượng nắp. Cài đặt nén trước 8–12 kN, kết hợp với lực nén chính 15–25 kN (đối với viên 200‑mg thông thường có độ cứng 7–10 kp), giảm đáng kể giới hạn. Tốc độ ép cũng có vấn đề: ở tốc độ trên 60 vòng/phút trên máy ép quay, thời gian tiếp xúc giữa các giọt hạt và hạt, có thể dẫn đến sự hình thành liên kết không hoàn chỉnh. Việc giảm tốc độ xuống 30–45 vòng/phút trong khi vẫn duy trì quá trình nén trước thường giải quyết được vấn đề mà không cần phải điều chỉnh lại.
| nguyên nhân | triệu chứng | Hành động khắc phục (có ngưỡng) |
|---|---|---|
| Mức phạt quá mức (>25% dưới 75 μm) | Cán ở độ cứng thấp | Tăng mật độ hạt thông qua thời gian tạo khối ướt hoặc sử dụng sấy tầng sôi để giữ lại tiền phạt trong khối |
| Độ ẩm thấp (<1,5% w/w) | Giới hạn giòn khi phóng ra | Điều chỉnh điểm cuối sấy thành 2,0–2,5% LOD; xem xét điều hòa sau sấy khô trong thùng kín |
| Chất bôi trơn quá mức (>2% MgSt) | Nắp yếu với vết nứt sáng bóng | Giảm MgSt xuống 0,75–1,0%; thay đổi trình tự trộn; chuyển sang natri stearyl fumarate nếu tác dụng kỵ nước vẫn còn |
| Nén trước không đủ | Giới hạn bẫy khí ở tốc độ cao | Đặt lực nén trước ở mức 30% lực chính; xác minh thời gian dừng >50 ms |
Một quan niệm sai lầm phổ biến là chỉ riêng việc tăng lực nén chính có thể khắc phục được tình trạng giới hạn. Trong thực tế, việc nén quá mức (trên 30 kN đối với chày lõm tiêu chuẩn) có thể gây ra ứng suất phục hồi đàn hồi khiến cho việc đóng nắp trở nên tồi tệ hơn. Một cách tiếp cận tốt hơn là xây dựng một biên dạng nén: nén một mẫu hạt ở lực tăng dần và đo xu hướng đóng nắp của viên nén thu được ở mỗi lực; “điểm ngọt” là lực thấp nhất để đạt được độ cứng mục tiêu mà không gây ra hiện tượng cán màng.
Sự dính xảy ra khi hạt dính vào mặt đục lỗ, để lại bề mặt viên thô ráp, rỗ; chọn là một hình thức cục bộ hơn trong đó vật liệu lấp đầy các hốc dập nổi hoặc gỡ lỗi. Hai nguyên nhân phổ biến nhất là độ ẩm trên 3,5% và bôi trơn không đủ. Nhưng có một yếu tố thứ ba ít rõ ràng hơn: độ nhám cực nhỏ trên mặt chày do chu kỳ làm sạch lặp đi lặp lại. Khi chày được làm sạch bằng vật liệu mài mòn hoặc hóa chất mạnh, bề mặt của chày sẽ bị xuống cấp và thậm chí cả hạt được bôi trơn đúng cách cũng có thể bắt đầu dính lại. Các cơ sở thực hiện nhiều lần thay đổi sản phẩm mỗi ngày thường nhận thấy sự gia tăng đột biến về các khiếu nại liên quan đến tình trạng mòn do va đập chứ không phải do trôi dạt công thức.
Từ quan điểm quy trình, bước sấy khô là đòn bẩy đầu tiên của bạn. trong sấy chân không , độ ẩm có thể chênh lệch 0,5% giữa mặt trên và mặt dưới khay nếu tốc độ tăng chân không quá nhanh. Một đoạn đường nối chậm (10–15 phút đến chân không hoàn toàn) sẽ làm đều độ dốc. Đối với quá trình tạo hạt ướt, mục tiêu LOD là 2,0–3,0% trừ khi công thức có khả năng hút ẩm; trong trường hợp đó, hãy cân nhắc bước trộn sau khi sấy khô với 0,5% keo silica để loại bỏ độ ẩm bề mặt.

Sự lựa chọn và số lượng chất bôi trơn đều quan trọng như nhau. Để bám dính, nồng độ bôi trơn hiệu quả có thể thấp hơn nhiều so với những gì ghi trên thẻ công thức nếu thiết kế máy xay để lại vùng chết. Máy xay sinh tố V hoặc máy xay sinh tố có thanh tăng cường được sử dụng ở tốc độ 200–300 vòng/phút trong 3–5 phút sẽ đạt được độ phủ tốt hơn so với máy xay đơn giản mà không tăng cường. các Máy trộn loại V đặc biệt hiệu quả đối với API liều thấp trong đó việc phân phối chất bôi trơn phải hoàn hảo. Đối với các công thức mà MgSt làm chậm quá trình hòa tan, PEG 6000 ở mức 1–2% thường loại bỏ tình trạng dính trong khi vẫn giữ độ phân hủy trong giới hạn USP.
Danh sách kiểm tra nhanh khi dán xuất hiện:
Sứt mẻ là hiện tượng các mảnh nhỏ vỡ ra khỏi mép máy tính bảng, thường là sau khi phủ hoặc đóng gói. Nó có mối tương quan chặt chẽ với độ cứng cạnh của viên thuốc thấp và độ bám dính của lớp phủ màng kém. Các viên nén có lực bẻ gãy dưới 5 kp và độ dễ vỡ cao (>0,8% trong máy nghiền tiêu chuẩn) là những ứng cử viên hàng đầu. Vết nứt xuất hiện dưới dạng vết nứt trên bề mặt viên thuốc hoặc bên trong lớp phủ, trong khi bong tróc là sự tách lớp phủ khỏi lõi.
Để tránh sứt mẻ, lõi phải có đủ độ bền cơ học ở vành. A quá trình tạo hạt mang lại sự phân bố kích thước hạt hẹp với độ mịn thấp giúp giảm thiểu sự không đồng nhất khi đổ khuôn tạo ra các cạnh yếu. Thiết kế dụng cụ cũng rất quan trọng: biên dạng chày lõm sâu tập trung ứng suất ở cạnh mỏng; việc chuyển sang thiết kế có cạnh lõm hoặc vát nông có thể tăng tính toàn vẹn của cạnh lên 25% hoặc hơn trong các hoạt động thương mại. Đối với máy tính bảng bao phim, tốc độ của lớp phủ phải được điều chỉnh để máy tính bảng không xếp chồng lên nhau quá mạnh trong giai đoạn phun vì các va chạm ở cạnh ở tốc độ cao sẽ tạo ra các vết nứt nhỏ mà sau này trở thành các mảnh vụn có thể nhìn thấy được.
Việc lựa chọn lớp phủ polyme ảnh hưởng trực tiếp đến hiện tượng nứt và bong tróc. Một so sánh các polyme phổ biến được hiển thị dưới đây.
| Polyme | Thuộc tính chính | Rủi ro khuyết tật điển hình | Đề xuất điều chỉnh |
|---|---|---|---|
| HPMC (hydroxypropyl methylcellulose) | Độ bám dính tốt, độ thấm oxy thấp | Nứt khi đạp xe có độ ẩm cao | Thêm 10–15% PEG 400 làm chất làm dẻo |
| PVA (rượu polyvinyl) | Tính linh hoạt tuyệt vời, độ bóng hoàn thiện | Dính vào chảo với tốc độ phun cao | Tăng nhiệt độ không khí vào thêm 5°C |
| Ethylcellulose (EC) | Phát hành có kiểm soát, màng giòn | Bong tróc nếu chất dẻo <20% | Sử dụng triethyl citrate ở mức 20–25% |
Khi vết nứt xuất hiện ngay sau khi phủ, nguyên nhân gốc rễ phổ biến là độ ẩm còn sót lại từ quá trình phủ di chuyển vào lõi và gây ra thay đổi kích thước. Làm nóng trước lớp máy tính bảng ở nhiệt độ 40–45 °C trong 10 phút trước khi phun và duy trì nhiệt độ sản phẩm ở mức 38–42 °C trong quá trình phủ sẽ làm giảm hiệu ứng này.
Kỹ thuật tạo hạt sẽ in dấu “dấu vân tay” khiếm khuyết trên mỗi mẻ. Tạo hạt ướt tạo ra các hạt có độ xốp bên trong cao hơn và hình dạng tròn hơn, thường nén chặt nhưng nhạy cảm với độ ẩm. Tạo hạt khô (nén bằng con lăn) tạo ra các dải ruy băng nghiền thành các mảnh không đều, dày đặc, giàu hạt mịn; những hạt này giòn và thường gây ra hiện tượng cán màng trừ khi sử dụng bước liên kết lại cẩn thận. Quá trình tạo hạt tầng sôi tạo ra các khối kết tụ có mật độ thấp, hình cầu cao với dòng chảy tuyệt vời nhưng đôi khi liên kết giữa các hạt yếu vì mật độ khối thấp làm giảm các điểm tiếp xúc khi bị nén.
Bảng dưới đây tóm tắt mức độ nhạy cảm với lỗi của từng phương pháp.
| Phương pháp tạo hạt | Hình thái hạt | Khiếm khuyết có nguy cơ cao | Phương pháp giảm thiểu |
|---|---|---|---|
| Cắt cao ướt | Phân bố kích thước hạt dày đặc, tròn, rộng | Dính nếu bị ướt quá nhiều; đóng nắp nếu chưa khô | Kiểm soát LOD đến 2,5% ± 0,3% |
| Giường chất lỏng | Mật độ thấp, hình cầu cao, đồng đều | Cán ở tốc độ cao; độ cứng thấp | Tăng lực nén chính thêm 15% |
| Khô (đèn nén bằng con lăn) | Phần không đều, góc cạnh, độ mịn cao | Cán, đóng nắp, thay đổi trọng lượng | Sử dụng bước trộn thứ hai sau khi xay; thêm 1–2% chất kết dính khô như PVP |
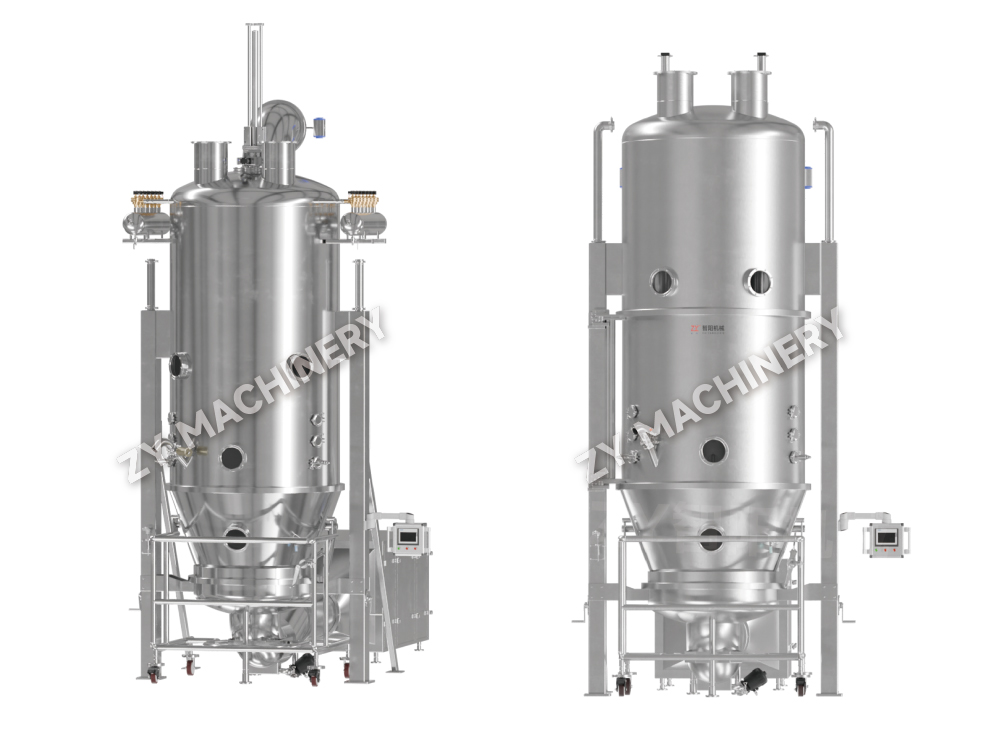
Việc lựa chọn thiết bị tạo hạt phù hợp có thể ngăn chặn trước những khiếm khuyết này. Khi một công thức dễ bị ảnh hưởng bởi nhiệt và độ ẩm, việc tạo hạt khô bằng phương pháp đầm lăn là lựa chọn hợp lý, nhưng thiết bị phải có hệ thống nghiền nhiều sàng để chỉ tái chế một phần hạt mịn được kiểm soát trở lại giai đoạn nén. Ngược lại, đối với các công thức mà độ nén là tối quan trọng, sau đó sử dụng máy tạo hạt ướt có độ cắt cao sấy tầng sôi tạo ra các hạt có sự cân bằng lý tưởng về độ bền và khả năng nén. Khả năng điều chỉnh tốc độ cánh quạt và thời gian tạo khối ướt là điều cần thiết để điều chỉnh độ xốp của hạt nhằm ngăn ngừa hiện tượng cán màng.
Những khiếm khuyết mà bạn loại bỏ trong quá trình phát triển ở quy mô phòng thí nghiệm thường xuất hiện trở lại trong quá trình mở rộng quy mô và vì một lý do có thể dự đoán được: thời gian tiếp xúc nén, tính nhất quán của khuôn và sự thay đổi tiếp xúc với môi trường khi thiết bị phát triển. Máy ép trong phòng thí nghiệm chạy ở tốc độ 8.000 viên/giờ với chày mặt phẳng 10 mm có thời gian dừng gần gấp ba lần so với máy ép sản xuất chạy ở tốc độ 100.000 viên/giờ với cùng dụng cụ. Việc giảm thời gian dừng này trực tiếp làm tăng nguy cơ giới hạn và thay đổi trọng lượng.
Để duy trì hiệu suất không có lỗi trên các cân, hãy thực hiện theo quy trình xác minh năm bước sau:
Kiểm soát môi trường cũng trở nên quan trọng ở quy mô lớn. Một thùng chứa hạt 50 kg được bảo quản trong hành lang không được điều hòa có thể hấp thụ 0,5% độ ẩm qua đêm, đủ để đẩy công thức ở ranh giới vào vùng bám dính. Thùng chứa kín và thời gian lưu giữ ngắn (dưới 8 giờ) giữa quá trình tạo hạt và nén là không thể thiếu.
Xử lý sự cố phản ứng đang nhường chỗ cho công nghệ phân tích quy trình nội tuyến (PAT). Đầu dò cận hồng ngoại (NIR) được gắn trên máy ép có thể phát hiện sự thay đổi mật độ viên trong mỗi 20-30 mili giây, xác định xu hướng giới hạn đang phát triển từ rất lâu trước khi xuất hiện khiếm khuyết về thị giác. Quang phổ Raman, được tích hợp vào máng phóng, xác minh dạng đa hình và có thể phát hiện những thay đổi tinh vi về độ kết tinh API trước khi dính. Trong một trường hợp đã công bố, một nhà sản xuất đã giảm 62% số lượng bị loại bỏ liên quan đến đóng nắp sau khi lắp đặt hệ thống NIR cung cấp phản hồi theo thời gian thực để tự động điều chỉnh lực nén trước.
Những cải tiến về mặt thiết bị cũng có tính biến đổi không kém. Các công thức có hiệu lực cao hoặc gây độc tế bào được xử lý trong hệ thống ngăn chặn đối mặt với rủi ro khuyết tật đặc biệt: sự tích tụ điện tích tĩnh bên trong bộ cách ly kéo các hạt mịn ra khỏi khuôn, gây ra sự thay đổi trọng lượng; sự biến động về độ ẩm trong phạm vi ngăn chặn kín có thể tạo ra tình trạng tạo hạt dính mà không được chú ý cho đến khi xuất hiện các khuyết tật. Các thiết kế cách ly hiện đại kết hợp các thanh kiểm soát độ ẩm chủ động và thanh ion hóa giúp trung hòa tĩnh điện, giảm thiểu những vấn đề này.
Hệ thống CIP (sạch tại chỗ) dành cho thùng và máy ép hiện đóng vai trò trực tiếp trong việc ngăn ngừa khuyết tật. Việc rửa thủ công không nhất quán sẽ để lại dấu vết của chất hoạt động bề mặt hoặc cặn kim loại; một thùng được rửa kém có thể gây dính trên toàn bộ lô do làm thay đổi năng lượng bề mặt chày. tự động thiết bị làm sạch phụ trợ cung cấp một chu trình làm sạch được xác nhận, có thể lặp lại với tính năng giám sát độ dẫn nước rửa cuối cùng, đảm bảo không có cặn di chuyển sang mẻ tiếp theo. Điều này đặc biệt quan trọng đối với các nhà sản xuất hợp đồng thường xuyên chuyển đổi giữa các sản phẩm.
Loại bỏ các khiếm khuyết của máy tính bảng không phải là tìm ra một “cách sửa chữa” duy nhất – mà là xây dựng một hệ thống liên kết công thức, thiết bị và xử lý dữ liệu thành một mô hình dự đoán. Khi một xu hướng giới hạn mới xuất hiện, kỹ sư có thể theo dõi sự thay đổi 0,2% về độ đồng nhất của chất bôi trơn hoặc độ lệch tốc độ máy ép 5 vòng/phút là người giải quyết vấn đề đó trong vài giờ chứ không phải vài tuần. Các hoạt động linh hoạt nhất sẽ tiêu chuẩn hóa các giao thức phản ứng với khuyết tật xung quanh các ngưỡng định lượng, đầu tư vào thiết bị tạo hạt mang lại các đặc tính hạt nhất quán và tận dụng khả năng giám sát theo thời gian thực để biến các khuyết tật do bất ngờ thành tín hiệu quy trình có thể kiểm soát được. Với các công cụ và khuôn khổ được nêu ở đây, mức độ kiểm soát đó hoàn toàn nằm trong tầm tay.
Bạn muốn cập nhật?
Liên hệ với chúng tôi qua địa chỉ email dưới đây.
Đừng lo lắng về thư rác. Chúng tôi cũng ghét nó!
Khách hàng di động
Tài khoản Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email: zy@zy-drying.com
ID WeChat
Bản quyền2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Bảo lưu mọi quyền  Nhà sản xuất thiết bị dùng thuốc rắn uống