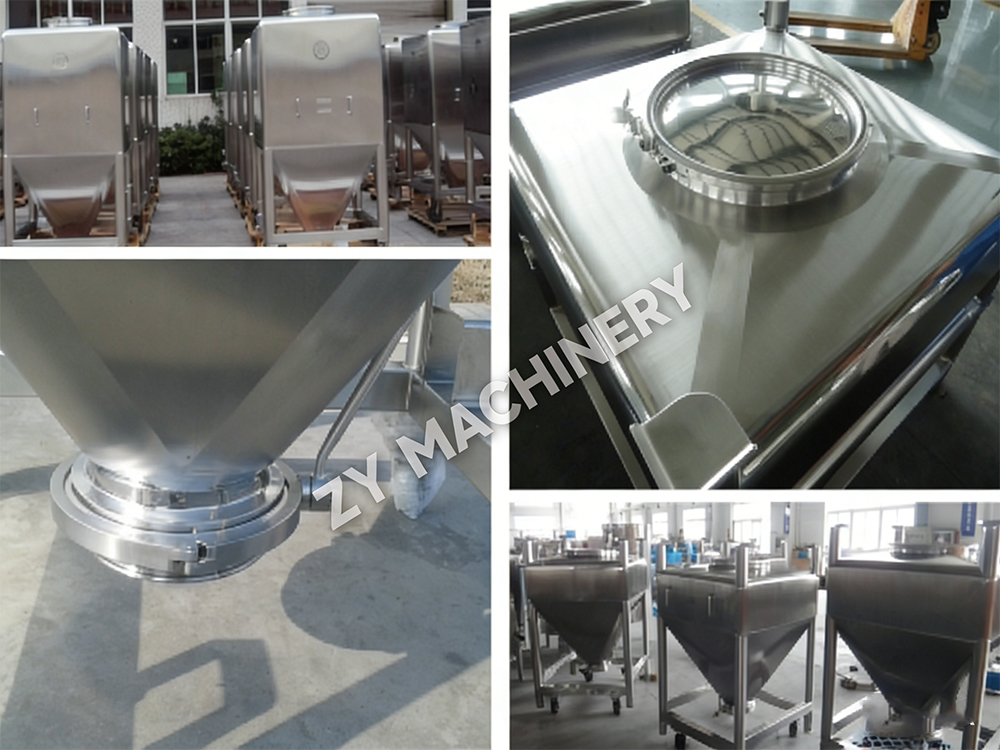

Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D
Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D.....

Trong một liều rắn uống điển hình, hoạt chất dược phẩm (API) có thể chiếm ít hơn 2% tổng trọng lượng viên thuốc. Tuy nhiên, mỗi liều duy nhất phải chứa chính xác cùng một lượng. Hoạt động của đơn vị có thể thực hiện được điều này - và ảnh hưởng trực tiếp đến sự an toàn của bệnh nhân - là pha trộn dược phẩm. Một viên thuốc có tác dụng phụ hoặc siêu mạnh có thể dẫn đến thất bại trong điều trị hoặc gây độc tính. Đạt được sự pha trộn đồng nhất không chỉ là một yêu cầu về quy trình; đó là quy định bắt buộc được thực thi bởi các tiêu chuẩn đồng nhất cGMP và USP <905>.
Thử thách leo thang nhanh chóng. Vì bột khác nhau về kích thước hạt, mật độ, hình dạng và năng lượng bề mặt nên chúng phân tách một cách tự nhiên. Bước trộn phải vượt qua tất cả các lực này để phân phối API đồng đều trong toàn bộ tá dược. Điều đó đòi hỏi nhiều thứ hơn là chỉ một chiếc tàu quay. Nó đòi hỏi sự hiểu biết về cơ chế trộn, đặc tính của bột, thiết kế thiết bị và nguyên tắc mở rộng quy mô. Các phần sau đây chia nhỏ từng lớp, cung cấp cho bạn khuôn khổ thực tế để thiết kế và khắc phục sự cố trong quy trình trộn dược phẩm.
Trộn dược phẩm là một hoạt động đơn vị xử lý hai hoặc nhiều thành phần được tách biệt ban đầu cho đến khi mỗi hạt của một thành phần tiếp xúc chặt chẽ với các hạt của các thành phần khác. Ở dạng bào chế rắn, mục tiêu chính là tạo ra hỗn hợp đồng nhất, ngẫu nhiên để đảm bảo tính đồng nhất về liều lượng. Hoạt động này cũng có thể dùng để tạo ra một sự thay đổi vật lý - chẳng hạn như lớp phủ của các hạt mang - hoặc để thúc đẩy phản ứng ở trạng thái rắn. Bất kể cơ chế nào, điểm cuối luôn là sự pha trộn trong đó nồng độ API tại bất kỳ điểm lấy mẫu nào không sai lệch quá phạm vi có thể chấp nhận được so với mục tiêu.
Tầm quan trọng của việc trộn vượt xa khung nạp máy tính bảng. Một sự pha trộn không thành công có thể tạo ra cả một lô viên thuốc không đạt tiêu chuẩn, dẫn đến việc thu hồi sản phẩm tốn kém, các biện pháp quản lý và - nghiêm trọng nhất - gây rủi ro cho bệnh nhân. Khi lượng API giảm xuống còn 1-2% tổng trọng lượng công thức, ngay cả sự không đồng nhất nhỏ cũng có thể gây ra sai số tương đối lớn về hiệu lực của từng viên thuốc. Đó là lý do tại sao các cơ quan quản lý phải xem xét kỹ lưỡng dữ liệu về tính đồng nhất của hỗn hợp trong quá trình xác nhận quy trình và yêu cầu giám sát liên tục thông qua các biện pháp kiểm soát trong quá trình. Tóm lại, pha trộn là nơi tạo nên chất lượng sản phẩm; hoạt động hạ lưu chỉ có thể bảo tồn nó.
Tất cả việc trộn bột dược phẩm có thể được mô tả thông qua ba cơ chế cơ bản: trộn đối lưu, cắt và trộn khuếch tán. Mỗi loại máy trộn triển khai sự kết hợp khác nhau của các cơ chế này và hỗn hợp phát triển qua các giai đoạn riêng biệt trong đó một cơ chế có thể chiếm ưu thế. Biết khi nào mỗi cơ chế hoạt động cho phép bạn đặt thời gian và tốc độ trộn chính xác.
Trộn đối lưu di chuyển các nhóm hạt lớn từ vùng này của lớp bột sang vùng khác - thường bằng lưỡi quay, mái chèo hoặc hành động nhào lộn của thùng. Sự phân phối lại ở cấp độ vĩ mô này mang lại sự pha trộn ban đầu nhanh chóng nhưng để lại sự không đồng nhất ở quy mô nhỏ hơn. Chỉ riêng sự đối lưu không thể đạt được tính đồng nhất cuối cùng cần thiết cho các sản phẩm dược phẩm.
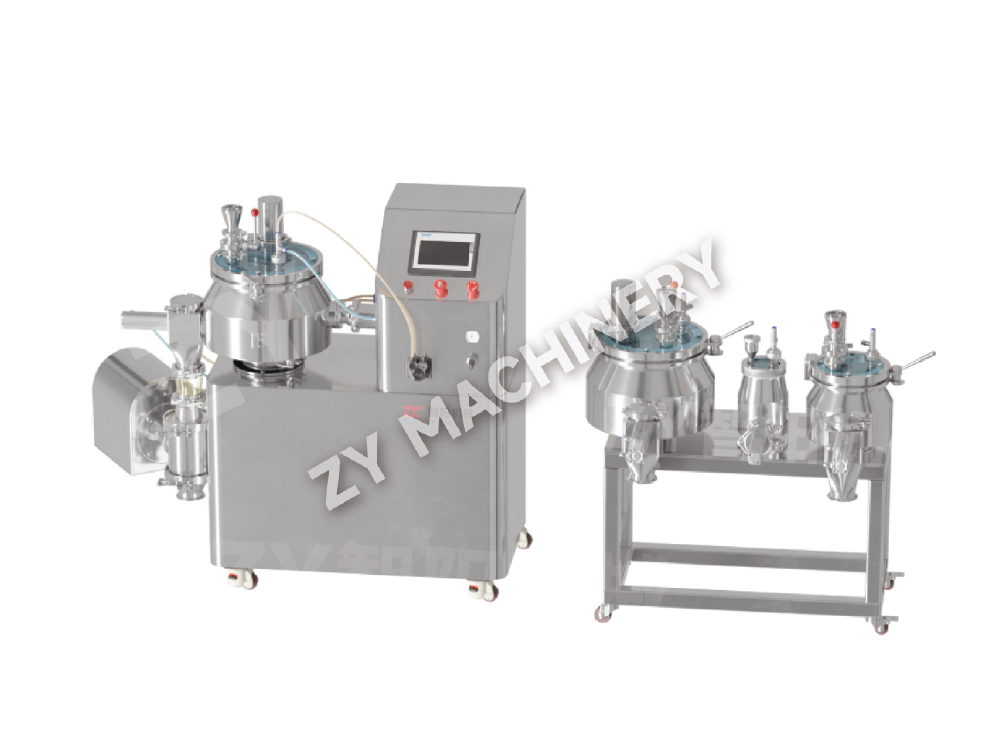
Trộn cắt tạo ra các gradient vận tốc trong khối bột, thường thông qua các cánh quạt tốc độ cao hoặc các thanh tăng cường. Lực cắt phá vỡ các chất kết tụ và phân tán các hạt API mịn trên bề mặt tá dược. Trong máy tạo hạt có độ cắt cao, việc trộn cắt rất mạnh và cần thiết để phân phối API liều thấp trước khi tạo hạt.
trộn khuếch tán phát sinh từ chuyển động ngẫu nhiên của từng hạt riêng lẻ trong máy trộn, chẳng hạn như bên trong máy xay chữ V hoặc máy trộn thùng. Khi các hạt xếp chồng lên nhau, quá trình trộn vi mô xảy ra, loại bỏ các biến đổi nồng độ ở quy mô nhỏ do đối lưu và cắt để lại. Trộn khuếch tán diễn ra chậm nhưng không thể thiếu để đạt được độ đồng nhất của hỗn hợp ở mức liều riêng lẻ.
Trong thực tế, một chu trình trộn thành công khai thác cả ba cơ chế: đối lưu và cắt thúc đẩy giai đoạn trộn nhanh ban đầu, trong khi quá trình khuếch tán hoàn thành công việc, miễn là các đặc tính của bột không thúc đẩy sự phân tách.
Ngay cả máy trộn tiên tiến nhất cũng không thể bù đắp được những đặc tính không thuận lợi của bột. Năm đặc tính của bột trực tiếp xác định mức độ dễ dàng tạo ra hỗn hợp và độ ổn định của nó sau khi trộn. Việc mô tả các tham số ngược dòng này giúp tiết kiệm hàng giờ khắc phục sự cố sau này.
Kích thước hạt và phân bố kích thước. Phạm vi kích thước hạt rộng là động lực phân tách lớn nhất. Các hạt mịn có xu hướng thẩm thấu qua các kẽ hở và lắng xuống đáy, hiện tượng này gọi là sự phân ly sàng lọc. Khi API và tá dược có kích thước trung bình khác nhau đáng kể, việc đạt được và duy trì hỗn hợp đồng nhất trở nên khó khăn. Phân tích sàng hoặc nhiễu xạ laser cung cấp dữ liệu phân bố cần thiết để dự đoán hành vi trộn.
Hình dạng hạt. Các hạt không đều, hình kim hoặc hình tấm đan vào nhau và chảy kém, trong khi các hạt hình cầu chảy tự do nhưng có thể phân tách theo kích thước dễ dàng hơn. Kính hiển vi kết hợp với phân tích hình ảnh định lượng các yếu tố hình dạng tương quan với hiệu suất trộn.
Mật độ hạt. Sự khác biệt về mật độ thực giữa các thành phần có thể dẫn đến sự phân tách khi rung hoặc trong quá trình nhào lộn. Các hạt có mật độ cao hơn có xu hướng chìm xuống đáy, trong khi các hạt có mật độ thấp hơn sẽ nổi lên trên. Mật độ không phù hợp đặc biệt là vấn đề nghiêm trọng ở máy trộn chữ V và máy trộn thùng hoạt động ở mức chiết rót thấp.
Khả năng chảy của bột. Bột kết dính, chảy kém sẽ chống lại sự cắt và khuếch tán cần thiết cho quá trình trộn. Góc nghỉ, chỉ số nén Carr và tỷ lệ Hausner là các thử nghiệm tiêu chuẩn để phân loại bột từ chảy tự do đến rất kết dính. Chỉ số nén trên 25% báo hiệu xu hướng kết tụ và phân tách mạnh mẽ.
Tích điện. Việc tích điện ma sát trong quá trình trộn có thể khiến các hạt mịn dính vào thành bình hoặc tạo thành các cục cứng đầu. Môi trường trộn có độ cắt cao và độ ẩm thấp làm trầm trọng thêm việc tích tụ điện tích. Nối đất thiết bị và kiểm soát độ ẩm xung quanh là các biện pháp giảm thiểu hàng đầu; thanh ion hóa cung cấp khả năng kiểm soát bổ sung trong những trường hợp nghiêm trọng.
Các nhà sản xuất dược phẩm triển khai một loạt các thiết kế máy trộn, mỗi thiết kế có sự pha trộn đặc trưng giữa đối lưu, cắt và khuếch tán. Bảng dưới đây tóm tắt tám loại máy trộn thường được sử dụng cùng với cơ chế chi phối, phạm vi kích thước lô điển hình và mức độ phù hợp cơ bản cho các tải API khác nhau. Các cột nêu bật điểm vượt trội của mỗi thiết kế và điểm hạn chế cố hữu của nó đòi hỏi phải điều chỉnh quy trình. Sau đó, ma trận quyết định thứ hai sẽ ánh xạ trực tiếp nồng độ API tới các loại máy trộn được đề xuất, cung cấp cho bạn bộ lọc lựa chọn nhanh chóng.
| Loại máy trộn | Cơ chế chiếm ưu thế | Kích thước lô điển hình | Tốt nhất cho nội dung API | Ưu điểm | Hạn chế |
|---|---|---|---|---|---|
| Máy trộn/máy tạo hạt cắt cao | Cắt & đối lưu | 5–600 kg | <1%, 1–5% | Phân tán tuyệt vời các API liều thấp; thời gian trộn ngắn; tích hợp với quá trình tạo hạt ướt. | Nguy cơ quá nóng; đầu vào năng lượng cao; có thể yêu cầu phay sau trộn. |
| Máy xay chữ V | Khuếch tán | 10–500 kg | 1–5%, >5% | Thiết kế đơn giản; trộn nhẹ nhàng; dễ dàng làm sạch; hiệu quả về mặt chi phí cho các API tải trung bình đến cao. | Bột kết dính mịn kém; rủi ro phân biệt với phạm vi phân bố rộng; thời gian trộn lâu. |
| Máy xay sinh tố (IBC) | Khuếch tán | 50–2000 kg | 1–5%, >5% | Cho phép trộn thùng chứa kín; giảm bớt các bước chuyển giao sản phẩm; lý tưởng cho các lô vừa và lớn. | Độ cắt thấp—vật lộn với API liều lượng rất thấp; đòi hỏi bột chảy tự do. |
| Máy xay sinh tố hình nón đôi | Khuếch tán | 20–800 kg | 1–5%, >5% | Hành động nhào lộn nhẹ nhàng; xây dựng đơn giản; tốt cho các hạt lớn hơn. | Không phù hợp với API dưới 1% trừ khi được trộn trước; vùng chết có thể gần trunnion. |
| Máy xay ruy băng | đối lưu | 50–3000 kg | 1–5%, >5% | Xử lý các vật liệu có phạm vi kích thước hạt rộng; xả nhất quán. | Khó làm sạch hoàn toàn; độ cắt cao ở đầu ruy băng có thể gây hư hỏng hạt; không tối ưu cho hỗn hợp liều cực thấp. |
| Máy trộn hành tinh | đối lưu & Shear | 5–200 kg | <1%, 1–5% | Cường độ trộn cao; tốt cho bột nhão và khối ướt; trộn đồng đều không có vùng chết. | Khả năng mở rộng hạn chế; thường được sử dụng để tạo hạt, không phải chỉ trộn bột khô. |
| Máy trộn vùng sôi | đối lưu & Diffusion | 20–500 kg | 1–5% | Trộn nhanh thông qua hóa lỏng; nhẹ nhàng trên các hạt dễ vỡ; dễ dàng tự động hóa. | Yêu cầu kiểm soát luồng không khí chính xác; không thích hợp cho các vật liệu rất kết dính; ngăn chặn bụi cần được chú ý. |
| Máy trộn trục vít đôi liên tục | Cắt & đối lưu | Liên tục (kg/h) | <1%, 1–5% | Hỗ trợ sản xuất liên tục; có thể mở rộng từ phòng thí nghiệm sang sản xuất; tuyệt vời cho API liều thấp. | Vốn đầu tư cao hơn; yêu cầu tính nhất quán của trung chuyển; sự chấp nhận theo quy định vẫn đang trưởng thành đối với liều lượng rắn. |
Khi yếu tố lựa chọn chính là nồng độ API tính theo phần trăm của tổng trọng lượng công thức, ma trận quyết định bên dưới sẽ đưa ra lần cắt đầu tiên rõ ràng. Chọn loại máy trộn dự kiến từ ma trận, sau đó tinh chỉnh theo kích thước lô, nhu cầu ngăn chặn và yêu cầu làm sạch.
| Nội dung API | Các loại máy trộn được đề xuất | Những cân nhắc chính |
|---|---|---|
| < 1% theo trọng lượng | Máy trộn cắt cao, Máy trộn hành tinh, Máy trộn trục vít đôi liên tục | Yêu cầu cắt mạnh để hủy kết tụ API; pha loãng hình học hoặc bước trộn trước thường cần thiết. |
| 1–5% theo trọng lượng | Máy trộn cắt cao, Máy trộn thùng, Máy trộn ruy băng, Máy trộn vùng sôi, Trục vít đôi liên tục | Sự lựa chọn rộng rãi; lựa chọn dựa trên kích thước lô, lưu lượng bột và mức độ ngăn chặn. |
| > 5% theo trọng lượng | Máy xay chữ V, Bin Blender, Double Cone Blender, Ribbon Blender | Máy trộn khuếch tán thường đủ; cắt mạnh không cần thiết; tập trung vào việc ngăn chặn sự phân tách sau trộn. |
Hệ thống trộn thùng đã trở thành đặc trưng cho dây chuyền liều rắn dựa trên IBC vì chúng giảm thiểu sự tiếp xúc với sản phẩm và loại bỏ nhu cầu chuyển hỗn hợp giữa các bình. Hệ thống thùng trộn quay cung cấp hỗn hợp khuếch tán chiếm ưu thế để duy trì tính toàn vẹn của hạt trong khi đạt được giá trị RSD thấp hơn nhiều so với ngưỡng quy định. Để duyệt qua đầy đủ các loại máy trộn quy mô sản xuất, hãy khám phá toàn bộ phạm vi thiết bị trộn .
Việc mở rộng quy trình trộn mà không có cách tiếp cận có hệ thống thường dẫn đến sự thất bại về tính đồng nhất của việc trộn ở quy mô thí điểm hoặc quy mô thương mại. Chiến lược mở rộng quy mô thành công sẽ duy trì sự tương tự về mặt hình học của máy trộn, giữ tốc độ đầu hoặc số Froude quay không đổi và điều chỉnh thời gian trộn dựa trên mức tăng kích thước tương đối. Lộ trình từ mẻ 1 kg trong phòng thí nghiệm đến mẻ sản xuất 300 kg cần có ba bước có chủ ý.
Bước 1: Đặc tính phòng thí nghiệm (1–5 kg). Sử dụng máy trộn quy mô nhỏ - tô cắt cao trong phòng thí nghiệm hoặc máy xay mini giống IBC - để thiết lập mối quan hệ cơ bản giữa thời gian trộn, tốc độ và độ đồng đều của hỗn hợp. Xác định thời gian trộn tối thiểu để đạt RSD ≤ 5% thông qua lấy mẫu phân tầng. Ghi lại mức đổ đầy (thường là 35–70% thể tích bình) vì tỷ lệ đổ đầy ảnh hưởng đến kiểu dòng bột.
Bước 2: Xác nhận thí điểm (20–50 kg). Chuyển sang máy trộn quy mô thí điểm tương tự về mặt hình học. Giữ tốc độ đầu tip (tốc độ ngoại vi của lưỡi dao) hoặc số Froude (đối với máy xay trộn) giống như thiết bị trong phòng thí nghiệm. Kéo dài thời gian trộn tương ứng với mức tăng đường kính bình nếu khuếch tán là bước giới hạn tốc độ; đối với máy trộn đối lưu, việc điều chỉnh thời gian nhỏ hơn thường là đủ. Xác thực rằng RSD của hỗn hợp vẫn ở mức dưới 5% bằng kế hoạch lấy mẫu 10 điểm bao gồm nhiều địa điểm.
Bước 3: Xác nhận sản xuất (200–1000 kg). Ở quy mô đầy đủ, hãy xác nhận rằng các thông số đã chọn tạo ra sự đồng nhất nhất quán sau từng đợt. Đặc biệt chú ý đến các vùng chết tiềm ẩn gần vách ngăn, trục hoặc cửa xả. Tiêu chí chấp nhận vẫn là RSD không lớn hơn 5,0% đối với thành phần hoạt động, theo USP <905>. Một quy trình lấy mẫu phân tầng với ít nhất 10 điểm lấy mẫu, do kẻ trộm phù hợp thực hiện, đảm bảo đánh giá mang tính đại diện. Trong quá trình mở rộng quy mô, hợp tác với các nhà cung cấp thiết bị có thể cung cấp thiết bị trộn quy mô phòng thí nghiệm được thiết kế để dễ dàng mở rộng quy mô cho các máy trộn thương mại, giảm số lượng biến cần điều chỉnh.
Ngay cả với một máy trộn được lựa chọn tốt và các thông số được xác nhận, vẫn có thể xảy ra sai lệch. Các lỗi trộn thường gặp nhất bắt nguồn từ sự phân tách bột, tích tụ tĩnh điện, trộn quá mức, vùng chết hoặc phân phối API không đồng đều. Xác định nguyên nhân gốc rễ một cách nhanh chóng là một nửa giải pháp. Bảng dưới đây tóm tắt từng vấn đề, nguyên nhân điển hình và các biện pháp khắc phục có thể thực hiện được.
| vấn đề | Nguyên nhân gốc rễ | Chẩn đoán | Giải pháp |
|---|---|---|---|
| Phân tách (Demixing) | Phân bố kích thước hạt rộng; mật độ không phù hợp; rung động trong quá trình chuyển giao | Độ dốc xét nghiệm từ trên xuống dưới trong thùng; RSD cao sau khi trộn | Sử dụng phạm vi kích thước hạt tá dược hẹp hơn; phù hợp với mật độ tá dược; giảm thiểu việc xử lý sau trộn; xem xét việc trộn theo thứ tự (các hạt mang) |
| Tích tụ tĩnh điện | Độ ẩm thấp; trộn khô cắt cao; bột không dẫn điện | Có thể nhìn thấy cục u; bột dính vào tường; tính đồng nhất kém | Tăng RH lên 40–60%; lắp thanh tiêu tán tĩnh điện; thêm một lượng nhỏ silica bốc khói làm chất kết dính |
| Trộn quá mức | Thời gian pha trộn quá mức; lực cắt làm phân hủy các hạt hoặc gây ra sự phân ly | RSD tăng sau thời gian trộn tối ưu; giảm kích thước hạt quan sát được | Xác định điểm cuối trộn tối ưu thông qua lấy mẫu độ đồng nhất của hỗn hợp; sử dụng tính năng dừng điều khiển theo thời gian; tránh trộn quá thời gian cần thiết |
| Vùng Chết (Vùng ứ đọng) | Thiết kế máy trộn kém; mức điền dưới mức tối thiểu; thiết kế vách ngăn không phù hợp | Túi bột không trộn gần tường, vách ngăn hoặc van xả | Duy trì mức lấp đầy 35–70% thể tích tàu; kết hợp các thanh quét hoặc vách ngăn được thiết kế lại; vệ sinh và kiểm tra nội thất thường xuyên |
| Phân phối API không đồng đều | Các tập hợp API không bị chia nhỏ; thứ tự tải không chính xác; cắt không đủ cho hỗn hợp liều lượng thấp | RSD cao ở thời điểm đầu; đốm API hiển thị | Trộn trước API với một phần tá dược (pha loãng hình học); sử dụng bước cắt cao để khử kết tụ; kéo dài thời gian trộn vừa phải |
Khi hiệu lực của API yêu cầu dải phơi nhiễm nghề nghiệp (OEB) là 4 hoặc 5, các hoạt động trộn mở thông thường trở nên không thể chấp nhận được. Hệ thống trộn có khả năng ngăn chặn cao bảo vệ người vận hành khỏi các hạt trong không khí đồng thời ngăn chặn sự lây nhiễm chéo của sản phẩm. Mục tiêu là đạt được mức ngăn chặn dưới 1 µg/m³ (đôi khi thấp tới mức nanogram) trong quá trình nạp, trộn, lấy mẫu và xả.
Thiết kế máy trộn ngăn chặn cao tích hợp một số tính năng quan trọng. Công nghệ cách ly cung cấp một môi trường kín, áp suất âm xung quanh máy trộn, có cổng găng tay để người vận hành tiếp cận. Van bướm chia đôi cho phép vận chuyển bột kín từ thùng chứa sang tô hoặc thùng trộn, loại bỏ việc vận chuyển hở giữa các quy trình. Làm sạch tại chỗ (CIP) các hệ thống được tích hợp vào máy trộn cho phép rửa mà không vi phạm quy trình ngăn chặn, điều này rất cần thiết cho việc chuyển đổi sản phẩm trong các cơ sở sản xuất nhiều sản phẩm. Bản thân bình có thể được trang bị vỏ được đánh giá chân không, cửa hút gió được lọc HEPA và đường xả đáng tin cậy giúp giữ áp suất bên trong thấp hơn phòng.
Việc xác nhận quy trình trộn có mức độ ngăn chặn cao phải chứng minh được cả chất lượng sản phẩm và độ an toàn của người vận hành. Giám sát vệ sinh công nghiệp bằng cách lấy mẫu không khí cá nhân xác minh rằng mức phơi nhiễm vẫn dưới giới hạn đã thiết lập. Các thử nghiệm lau bề mặt xác nhận không có vết bẩn còn sót lại trên bề mặt bên ngoài. Trong khi đó, việc lấy mẫu đồng nhất hỗn hợp vẫn tiếp tục như bình thường, thường được truy cập thông qua cổng găng tay cách ly với kẻ trộm đã được xác thực. Đầu tư vào thiết kế ngăn chặn cao ở giai đoạn trộn sẽ tiết kiệm chi phí hơn nhiều so với việc trang bị thêm dây chuyền sản xuất sau khi sự cố an toàn bộc lộ lỗ hổng.
Pha trộn dược phẩm là một khoa học về sự hỗn loạn có kiểm soát. Sự tương tác giữa các đặc tính bột, lực cơ học và các thông số quy trình phải được hiểu và quản lý để tạo ra mọi liều lượng một cách đáng tin cậy. Cách tiếp cận có hệ thống sẽ tránh được những cạm bẫy phổ biến là quá phụ thuộc vào thời gian trộn “tiêu chuẩn” hoặc sao chép công thức của đối thủ cạnh tranh mà không xem xét đến đặc tính nguyên liệu của riêng bạn.
Năm cách thực hành tốt nhất tạo thành cốt lõi của hoạt động trộn mạnh mẽ:
Khi trộn hoạt động, nó là vô hình. Mỗi viên thuốc đều đáp ứng thông số kỹ thuật, mỗi lô đều đạt tiêu chuẩn QA và bệnh nhân sẽ nhận được liều lượng như mong muốn. Tính nhất quán yên tĩnh đó là kết quả của các lựa chọn kỹ thuật được thực hiện từ lâu trước khi bột đầu tiên đi vào phễu. Bằng cách áp dụng các cơ chế, logic lựa chọn và nguyên tắc mở rộng quy mô được nêu ở đây, bạn có thể xây dựng—và duy trì—mức độ tin cậy đó.
Bạn muốn cập nhật?
Liên hệ với chúng tôi qua địa chỉ email dưới đây.
Đừng lo lắng về thư rác. Chúng tôi cũng ghét nó!
Khách hàng di động
Tài khoản Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email: zy@zy-drying.com
ID WeChat
Bản quyền2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Bảo lưu mọi quyền  Nhà sản xuất thiết bị dùng thuốc rắn uống