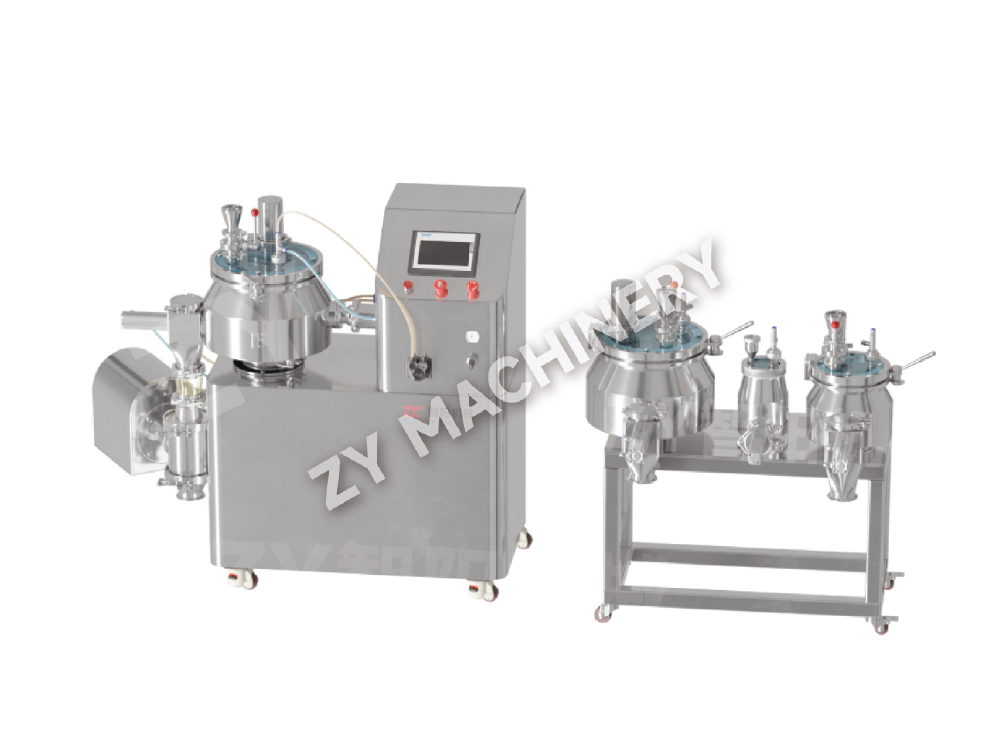
Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D
Máy thí nghiệm tạo hạt ướt dạng bát có thể hoán đổi cho nhau của GHL R&D.....

Khả năng thực sự của thiết bị trộn tốc độ cao được xác định không chỉ bởi mã lực của động cơ mà bởi tốc độ đầu và tốc độ cắt sinh ra ở đầu trộn. Một bộ phân tán tốc độ cao hoạt động ở tốc độ đỉnh 4.000–6.000 ft/phút có thể làm giảm các hạt kết tụ trong hệ thống phân tán sắc tố từ 50 µm xuống dưới 10 µm trong vòng chưa đầy 15 phút—một nhiệm vụ mà máy trộn tốc độ thấp thông thường phải mất hàng giờ mới hoàn thành. Việc giảm đáng kể thời gian xử lý, cùng với chất lượng phân tán vượt trội, là lý do chính khiến các hệ thống này thống trị các ngành công nghiệp từ sơn phủ đến dược phẩm.
Thiết bị trộn tốc độ cao bao gồm một họ máy móc được thiết kế để truyền năng lượng cơ học cường độ cao vào hỗn hợp chất lỏng hoặc bột. Không giống như pha trộn nhẹ nhàng, những công cụ này dựa vào cánh quạt, cánh quạt hoặc lưỡi dao tốc độ cao để tạo ra lực cắt, nhiễu loạn và tạo bọt mạnh. Kết quả là làm ướt bột nhanh chóng, làm tan các hạt, nhũ hóa các chất lỏng không trộn lẫn và tạo huyền phù đồng nhất của chất rắn. Kết luận trực tiếp rất rõ ràng: Việc lựa chọn máy trộn tốc độ cao đòi hỏi phải phù hợp với cường độ cắt và kiểu dòng chảy cần thiết cho mục tiêu xử lý cụ thể chứ không chỉ đơn giản là chọn động cơ nhanh nhất.
Tốc độ đầu—vận tốc tuyến tính ở mép ngoài của lưỡi trộn—là biến số quan trọng nhất. Đối với lưỡi phân tán răng cưa, tốc độ đầu tip tăng khoảng 1.000 ft/phút tăng gấp đôi ứng suất cắt tác động lên các chất kết tụ. Các thử nghiệm thực địa trong sản xuất mực cho thấy rằng việc tăng tốc độ đầu phun từ 3.200 ft/phút lên 5.000 ft/phút giúp giảm thời gian mài trên máy nghiền ba cuộn từ ba đường chuyền xuống một đường chuyền duy nhất, vì chất lượng phân tán trước đã gần đạt mục tiêu. Tốc độ cắt, được đo bằng nghịch đảo giây (s⁻¹), định lượng độ dốc vận tốc trong chất lỏng. Bộ phân tán tốc độ cao tiêu chuẩn tạo ra 10.000–50.000 giây⁻¹ , trong khi máy trộn rôto/stator cắt cao có thể vượt quá 100.000 giây⁻¹ . Bước nhảy vọt này cho phép giảm kích thước giọt từ 10 µm xuống 0,5 µm trong nhũ tương, trực tiếp cải thiện độ ổn định và thời hạn sử dụng của sản phẩm.
| Loại máy trộn | Phạm vi tốc độ đầu (ft/phút) | Tốc độ cắt điển hình (s⁻¹) | Chức năng chính |
|---|---|---|---|
| Bộ phân tán răng cưa | 3.500 – 5.500 | 10.000 – 50.000 | Phân tán sắc tố/kết tụ |
| Rotor/Stator (lô) | 3.000 – 10.000 | 40.000 – 120.000 | Nhũ hóa, khử kết tụ dưới micromet |
| Máy trộn cắt cao nội tuyến | 4.500 – 11.000 | 60.000 – 200.000 | Nhũ tương mịn liên tục, nghiền ướt |
| Máy khuấy tốc độ cao | 1.500 – 3.000 | 2.000 – 10.000 | Trộn chất lỏng, truyền nhiệt |
Trong khi tốc độ đầu quyết định độ cắt, công suất trên một đơn vị thể tích (P/V) xác định mức độ cắt được phân phối đồng đều như thế nào. Dữ liệu phòng thí nghiệm cho thấy rằng để phân tán muội than trong nước, việc đạt được chỉ số đo Hegman là 7 đòi hỏi P/V ít nhất là 0,3 mã lực/gal khi sử dụng lưỡi răng cưa; dưới 0,15 hp/gal, các chất kết tụ không phân tán vẫn tồn tại bất kể thời gian trộn kéo dài. Thiết bị tốc độ cao đạt được điều này bằng cách tập trung năng lượng cơ học vào một vùng cắt nhỏ có tốc độ cao và sau đó dựa vào dòng chảy lớn để tuần hoàn toàn bộ lô qua vùng đó.
Mô hình dòng chảy cũng quan trọng không kém. Bộ phân tán dòng hướng tâm đẩy vật liệu ra ngoài vào thành bình, tạo ra sự chuyển động mạnh từ trên xuống dưới. Khi tỷ lệ đường kính mẻ và đường kính lưỡi dao được giữ ở mức giữa 2,8:1 và 3,5:1 , một dạng xoáy duy nhất hút bột từ bề mặt mà không có quá nhiều không khí cuốn theo. Ngược lại, một cánh quạt tốc độ cao có dòng chảy hướng trục phù hợp hơn với các vật liệu nhạy cảm với nhiệt vì nó di chuyển chất lỏng theo chiều dọc dọc theo trục bình với lực cắt cục bộ thấp hơn, giảm sự gia tăng nhiệt độ trong khi vẫn mang lại sự đồng nhất nhanh chóng. Trong ứng dụng môi trường lên men, việc chuyển từ máy trộn hướng tâm sang máy trộn tốc độ cao hướng trục giúp giảm mức tăng nhiệt độ trung bình xuống bằng 4°C ở mức năng lượng đầu vào giống hệt nhau, duy trì hoạt động của enzyme.
Khi thiết bị phân tán thông thường không thể giảm kích thước hạt theo yêu cầu thì việc lắp ráp rôto/stator trở nên cần thiết. Các thiết bị này buộc sản phẩm đi qua một khe hở chính xác—thường 0,1 mm đến 0,5 mm —giữa rôto tốc độ cao và stato đứng yên. Ở tốc độ 3.600 vòng/phút, khe hở 0,3 mm tạo ra tốc độ cắt trên 180.000 giây⁻¹ , có khả năng phá vỡ các giọt dầu trong kem mỹ phẩm tới mức D90 là 1 µm chỉ trong một lần di chuyển. Các thiết kế rôto/stato nhiều tầng xếp chồng hai hoặc ba vòng đồng tâm với các khe mảnh dần dần, có thể đạt được Giá trị D50 dưới 0,2 µm trong nhũ tương silicone mà không cần sử dụng chất đồng nhất áp suất cao.
Sự lựa chọn giữa cấu hình theo mẻ và nội tuyến phụ thuộc vào khối lượng và độ nhớt. Các đơn vị nội tuyến vượt trội khi khối lượng xử lý vượt quá 500 gallon vì chúng đảm bảo mọi phần tử chất lỏng đều trải qua cùng một lịch sử cắt cao , loại bỏ vùng chết. Một ví dụ cụ thể: máy trộn rôto/stator nội tuyến liên tục xử lý phụ gia dung dịch khoan 80 gal/phút đã nâng điểm hiệu suất lên 22% so với máy phân tán theo mẻ có định mức công suất giống nhau, do loại bỏ đường vòng trong bể.
Quá trình lựa chọn thực tế bắt đầu với yêu cầu phân tán cuối cùng chứ không phải bộ trộn. Hệ thống phân cấp câu hỏi sau đây, được rút ra từ kinh nghiệm kỹ thuật hiện trường, giúp ngăn chặn tình trạng quá tải và hoạt động kém hiệu quả.
Dữ liệu từ quy mô phân tán sắc tố minh họa khuôn khổ: máy phân tán trong phòng thí nghiệm 50 gallon ở tốc độ 5.000 ft/phút tạo ra khả năng xay 7,5 Hegman trong 20 phút. Để tái tạo chất lượng đó trong một bình sản xuất 500 gallon, các kỹ sư đã duy trì cùng tốc độ đầu tip và cùng một tốc độ tỷ lệ đường kính lưỡi dao và thùng chứa là 0,33 , đồng thời điều chỉnh mã lực để giữ P/V không đổi ở mức 0,35 hp/gal. Lô sản xuất đầu tiên đáp ứng thông số kỹ thuật trong 18 phút, xác nhận rằng độ tương tự hình học và công suất không đổi trên mỗi khối là các thông số mở rộng quy mô đáng tin cậy nhất.
Có một quan niệm sai lầm phổ biến là chạy máy trộn tốc độ cao ở tốc độ RPM tối đa luôn mang lại kết quả tốt nhất. Trong sản xuất chất kết dính, tốc độ đầu cắt quá cao có thể làm mỏng dung dịch polymer đến mức quá trình trộn phân tán dừng lại và hỗn hợp quá nóng . Người vận hành có thể sử dụng đường cong thời gian công suất đơn giản để xác định điểm cuối tối ưu: khi mức tiêu thụ điện năng giảm trong 2–3 phút, độ phân tán đã đạt đến mức phân bố kích thước hạt cân bằng và việc trộn thêm không mang lại lợi ích gì thêm. Trong một hệ thống trộn trước epoxy, việc dừng ở điểm ổn định này thay vì chạy thêm 15 phút đã tiết kiệm được 18% về năng lượng điện và loại bỏ nhu cầu làm mát tích cực.
Hình dạng lưỡi cũng ảnh hưởng trực tiếp đến hiệu quả. Một lưỡi phân tán có các răng hướng tâm và góc cạnh xen kẽ nhau tạo ra túi tạo bọt vĩ mô sụp đổ dữ dội, tạo ra lực cắt cục bộ mạnh mẽ mà không yêu cầu tốc độ động cơ cao hơn. Các thử nghiệm so sánh lưỡi răng cưa tiêu chuẩn với thiết kế tăng cường tạo bọt ở tốc độ RPM giống nhau cho thấy Giảm 30% thời gian trộn để đạt được chỉ số đo Hegman là 7 để phân tán titan dioxide. Ngoài ra, việc lắp lưỡi cắt lệch tâm trong bể—thường ở khoảng cách bằng 1/3 bán kính bể so với tường—sẽ làm gián đoạn dòng xoáy và tăng tần suất va chạm cường độ cao giữa các khối kết tụ và đầu lưỡi.
Năng lượng cơ học mạnh giúp trộn hiệu quả ở tốc độ cao cũng làm tăng tốc độ mài mòn. Mòn trên lưỡi răng cưa 1–2 mm ở mép răng có thể làm giảm tốc độ đầu lưỡi bằng cách lên đến 8% và yêu cầu tăng RPM để bù lại, từ đó làm tăng mức tiêu thụ điện năng. Lịch trình phòng ngừa thay thế các lưỡi phân tán sau mỗi 800–1.200 giờ hoạt động hoặc khi chiều rộng răng giảm 15% sẽ duy trì chất lượng ổn định theo từng đợt. Các bộ phận rôto/stator yêu cầu kiểm tra khe hở sau mỗi 300 giờ đối với các công thức mài mòn; khoảng cách tăng từ 0,3 mm lên 0,5 mm có thể dịch chuyển giọt nhũ tương D50 từ 0,8 µm đến 1,5 µm.
Việc mở rộng quy mô từ thí điểm đến sản xuất luôn tuân theo quy tắc tốc độ đầu bằng nhau và số lần đi qua vùng cắt cao bằng nhau . Đối với rôto/stato nội tuyến, điều đó có nghĩa là duy trì cùng tỷ lệ đường kính rôto trên chiều rộng khe và cùng thời gian lưu, điều này thường đòi hỏi các vòng tuần hoàn dòng chảy. Thành công được ghi nhận trong quá trình vận chuyển kem mỹ phẩm cho thấy rằng việc khớp tốc độ đầu phun ở mức 8.000 ft/phút và tuần hoàn lô sáu lần thông qua thiết bị nội tuyến trên quy mô 2.000 lít đã tái tạo sự phân bổ kích thước giọt của lô thí điểm 50 lít trong ±5% trên D90. Cách tiếp cận lấy quy trình làm trung tâm này, dựa trên các thông số cắt và dòng chảy có thể đo lường được, là phương pháp biến đổi thiết bị trộn tốc độ cao từ một công cụ mạnh mẽ thành một tài sản sản xuất chính xác.
Bạn muốn cập nhật?
Liên hệ với chúng tôi qua địa chỉ email dưới đây.
Đừng lo lắng về thư rác. Chúng tôi cũng ghét nó!
Khách hàng di động
Tài khoản Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
Email: zy@zy-drying.com
ID WeChat
Bản quyền2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Bảo lưu mọi quyền  Nhà sản xuất thiết bị dùng thuốc rắn uống